 EN
Một trạm trộn bê tông cố định chỉ đạt công suất ghi trên nhãn khi hệ thống thiết bị hỗ trợ xung quanh được thiết kế để đáp ứng cùng tốc độ theo giờ. Việc xác định quy mô trạm trộn bê tông cố định mà không tính đến thiết bị hỗ trợ là chưa đầy đủ một nửa thông số kỹ thuật. Máy trộn là trung tâm, nhưng silô, băng tải, máy bơm và máy xúc mới quyết định liệu thực tế có đạt được 240 m³/giờ tại cổng xuất hàng hay không. Việc lựa chọn các bộ phận phù hợp với thùng trộn — chứ không phải với tài liệu quảng cáo — mới là yếu tố phân biệt giữa một dây chuyền vận hành trơn tru và một điểm nghẽn.
Một nhà máy tại Việt Nam chỉ đạt 240 m³/giờ sau khi lắp đặt đúng thiết bị hỗ trợ
Điều mà bản bố trí đầu tiên đã bỏ sót
Một sân bê tông thương mại tại Việt Nam đã lắp đặt một trạm trộn bê tông cố định với công suất danh nghĩa 240 m³/giờ, nhưng chỉ cấp liệu cho nó bằng một silô chứa 100 tấn và một băng tải ngắn duy nhất. Máy trộn phải chờ xi măng trong khi băng tải đạt giới hạn công suất, nên năng suất thực tế bị đình trệ ở mức khoảng 150. Sân này đã mua công suất trên giấy và một điểm nghẽn bằng thép, bởi vì hệ thống hỗ trợ được lựa chọn sau khi đã chọn thùng trộn, chứ không được lựa chọn đồng bộ cùng thùng trộn.
Hành trình hình thành một dây chuyền hoàn chỉnh
Sân bê tông bổ sung ba silô dung tích 200 tấn, hai đường ống vít xoắn kép, một băng tải dài 30 mét cho trạm trộn bê tông cố định, cùng một máy xúc bánh lốp và hai xe bơm bê tông. Giờ đây, xi măng được cung cấp nhanh hơn tốc độ tiêu thụ của máy trộn, và băng tải vận chuyển hết toàn bộ lượng vật liệu mà không bị ùn tắc. Trong vòng một tuần, dây chuyền duy trì ổn định công suất 240 m³/giờ suốt ca làm việc đầy đủ. Giải pháp không nằm ở việc thay máy trộn lớn hơn — mà nằm ở toàn bộ dây chuyền xung quanh nó, cuối cùng đã được phối hợp ăn khớp.
Cách một trạm trộn bê tông cố định vận hành một dây chuyền hoàn chỉnh
Lõi trộn và vận chuyển
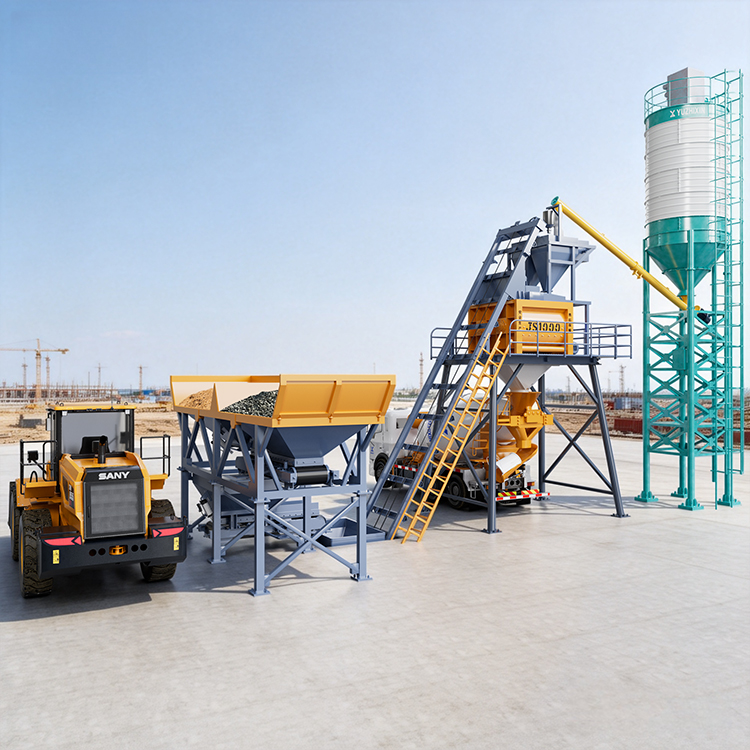
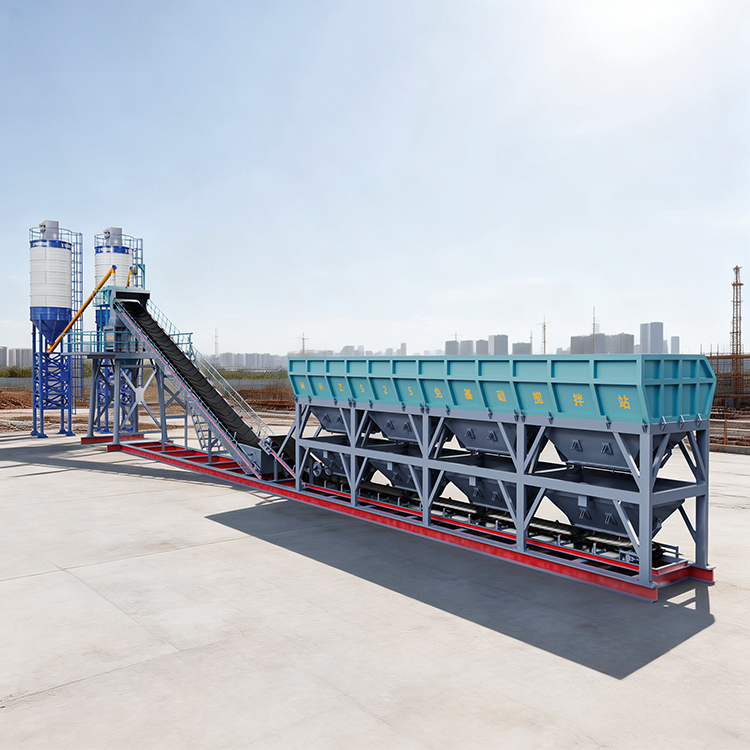
Một trạm trộn bê tông cố định bắt đầu từ máy chia liêu cốt liệu: hai đến bốn ngăn chứa, một bộ cân và một băng tải nâng đá và cát lên máy trộn. Phần lớn người mua trạm trộn bê tông cố định chọn băng tải có công suất nhỏ hơn nhu cầu thực tế, chứ không phải máy trộn. Tốc độ và chiều rộng băng tải phải đáp ứng đủ nhu cầu vật liệu cho mỗi mẻ trộn của máy trộn; nếu không, vật liệu sẽ ùn ứ tại phần đầu vào (boot). Yuzhixin Machinery thiết kế thành phần cốt lõi này phù hợp với công suất định mức của toàn bộ trạm, nhờ đó băng tải và máy trộn trục đôi hoạt động đồng bộ thay vì một bên chạy quá nhanh trong khi bên kia thiếu nguyên liệu.
Bồn chứa, bơm và vận chuyển
Một trạm trộn bê tông cố định hút xi măng từ các silo bắt bu lông thông qua vít xoắn vào phễu cân, sau đó đẩy hỗn hợp mới ra ngoài bằng bơm hoặc xe tải. Một trạm trộn bê tông cố định thiếu xi măng sẽ làm lãng phí thùng trộn mà nhà đầu tư đã chi tiền mua. Đường kính vít xoắn và tốc độ bơm đều phải vượt quá lượng xi măng mà máy trộn tiêu thụ; nếu không, phễu sẽ cạn giữa ca trộn. Thêm một máy xúc bánh lốp cho các ngăn chứa cốt liệu và một bể chứa nước đệm, thì dây chuyền sẽ phải dừng lại để chờ đổ thủ công. Các thành phần này cùng nhau tạo thành chuỗi vận hành mà riêng thùng trộn không thể tự vận hành được. Một bể chứa nước đệm có công tắc phao cũng giúp duy trì dòng phụ gia ổn định, nhờ đó hỗn hợp không bao giờ phải chờ đổ bổ sung thủ công trong suốt ca đổ cao điểm.
Các tiêu chuẩn thiết bị hỗ trợ phải đáp ứng
Quy định về điện, bụi và tải trọng
Một trạm trộn bê tông cố định và các bộ phận hỗ trợ của nó phải đáp ứng cùng tiêu chuẩn an toàn như máy trộn. Đường dây trạm trộn bê tông cố định vẫn yêu cầu các thiết bị ngắt được gắn nhãn rõ ràng tại mỗi động cơ. Tiêu chuẩn ANSI/NFPA 70 quy định thiết kế tủ điều khiển và hệ thống nối đất, trong khi OSHA 29 CFR 1910.212 yêu cầu lắp đặt thiết bị che chắn cho mọi dây đai, trục vít và trục quay. Tiêu chuẩn ISO 8970 quy định kiểm soát bụi tại cửa vào silo, và ISO 9001 bao quát toàn bộ quy trình sản xuất. Một bộ phận hỗ trợ không đạt các yêu cầu kiểm tra này có thể khiến toàn bộ dây chuyền phải ngừng hoạt động ngay trong lần kiểm tra an toàn đầu tiên — chi phí phát sinh do sự cố này cao hơn nhiều so với khoản tiết kiệm từ việc sử dụng bộ phận đó.
Cách lựa chọn, lắp đặt và bảo trì bộ phận hỗ trợ
Phù hợp công suất với máy trộn
Một trạm trộn bê tông cố định cần xác định kích thước của mọi thành phần xung quanh nó. Việc chỉ quy định trạm trộn bê tông cố định dựa trên dung tích thùng trộn sẽ che giấu chi phí thực tế. Đánh giá băng tải, vít xoắn, silo và bơm theo công suất tiêu thụ cao nhất mỗi giờ — chứ không phải tổng lượng tiêu thụ cả ngày — bởi vì hiệu suất của dây chuyền phụ thuộc vào thời điểm cao điểm lúc 8 giờ sáng. Nếu bất kỳ thành phần nào bị chọn nhỏ hơn yêu cầu, máy trộn sẽ chạy không tải; nếu tất cả đều được chọn lớn hơn yêu cầu, vốn đầu tư sẽ nằm bất động. Một dây chuyền cân bằng chỉ đầu tư một lần và vận hành ổn định liên tục, đây là phương án tiết kiệm hơn trong suốt hợp đồng thương mại nhiều năm.
Các bước lắp đặt và vận hành thử
Việc lắp đặt và hỗ trợ một trạm trộn bê tông cố định tuân theo trình tự rõ ràng: đổ móng và nền, lắp silo và máy trộn, sau đó đến băng tải, tiếp theo là vít xoắn và bơm, cuối cùng là hệ thống điều khiển. Vận hành thử từng khâu không tải trước khi kết nối khâu tiếp theo, để sự cố luôn được giới hạn ở phạm vi cục bộ. Lắp đặt sớm kết nối PLC với các cảm biến cân và kiểm tra toàn bộ một công thức từ đầu đến cuối. Máy móc Yuzhixin cung cấp thẻ kiểm tra chạy thử riêng cho từng cụm (skid), giúp hiện trường lặp lại quy trình khởi động đã được kiểm chứng thay vì học cách vận hành dây chuyền dưới áp lực thời gian thực.
Bảo trì để Bảo vệ Năng suất
Một trạm trộn bê tông cố định chỉ duy trì được năng suất khi được bảo trì ổn định cho hệ thống hỗ trợ. Tra mỡ các con lăn băng tải và đầu vít theo đồng hồ đo giờ, quan sát đèn báo mức vật liệu trong silo và kiểm tra gioăng bơm trước mỗi ca làm việc. Một cánh khuấy mòn hoặc một ống thông hơi bị tắc sẽ làm giảm năng suất — điều mà máy trộn không thể bù đắp. Một trạm HZS90 của Algérie đã vận hành liên tục hai mùa với năng suất ổn định 90 m³/giờ, chỉ cần thay gioăng và bộ lọc, bởi vì đội vận hành ghi chép các kiểm tra bảo trì trên một thẻ duy nhất và phản ứng ngay lập tức với bất kỳ âm thanh bất thường nào phát ra từ hệ thống truyền động. Việc kiểm tra mô-men xoắn mối nối băng tải mỗi tháng một lần giúp ngăn ngừa đứt đột ngột — sự cố khiến toàn bộ dây chuyền phải ngừng hoạt động trong suốt một ca.
Năng suất của một trạm trộn bê tông cố định chỉ cao bằng tốc độ của dây chuyền cấp liệu cho nó. Silo, băng tải, bơm, máy xúc và hệ thống điều khiển sạch sẽ biến một máy trộn có công suất danh định thành khối lượng bê tông thực tế (tính bằng mét khối) tại cổng xuất hàng. Sự phối hợp hoàn hảo không phải là máy trộn lớn nhất — mà là tất cả các thiết bị hỗ trợ đều được chọn kích thước phù hợp với cùng một năng suất giờ, lắp đặt đúng trình tự và được bảo dưỡng như một hệ thống thống nhất.
Các câu hỏi thường gặp
Câu hỏi
Thiết bị nào kết hợp tốt nhất với một trạm trộn bê tông cố định?
Trả lời
Sự tương thích gần nhất là một dây chuyền có kích thước tương ứng với cùng mức công suất theo giờ: các silo xi măng bằng bê tông được bắt bu-lông, băng tải vít xoắn, máy trộn cốt liệu và băng tải, máy bơm bê tông hoặc xe trộn bê tông, máy xúc lật bánh xích để cấp liệu vào các phễu chứa, và bể chứa nước dự trữ. Dây chuyền như vậy chỉ đạt công suất danh định khi từng khâu đều đáp ứng được lượng nguyên vật liệu cần thiết cho mỗi mẻ trộn của máy trộn; do đó, xi măng, đá và cát phải đến đồng thời thay vì xếp hàng chờ tại cửa nạp liệu hoặc phễu chứa.
Câu hỏi
Tại sao một silo đơn lại gây tắc nghẽn cho dây chuyền có công suất cao?
Trả lời
Một silo đơn cấp liệu vào phễu cân thông qua một băng tải vít xoắn duy nhất, nên tốc độ cung cấp xi măng bị giới hạn bởi năng lực vận chuyển của băng tải vít này. Trên một dây chuyền 240 m³/giờ, máy trộn có thể hoạt động nhanh hơn khả năng cấp liệu của một băng tải vít, dẫn đến tình trạng phễu cân hết nguyên liệu giữa chừng một mẻ trộn trong khi trống trộn vẫn quay không tải. Việc bổ sung thêm silo và lắp đặt hai băng tải vít song song giúp xi măng được cấp vào nhanh hơn tốc độ tiêu thụ của máy trộn. Vị trí tắc nghẽn nằm bên ngoài trống trộn, vì vậy hệ thống hỗ trợ phải được thiết kế phù hợp với toàn bộ dây chuyền ngay từ đầu chứ không thể bổ sung sau khi dây chuyền đã được lắp đặt.
Câu hỏi
Hệ thống hỗ trợ nên được lắp đặt theo thứ tự nào?
Trả lời
Lắp đặt theo thứ tự sau: tấm đệm và nền móng, sau đó là các silo và máy trộn nguyên liệu, tiếp theo là băng tải, rồi đến vít xoắn và bơm, cuối cùng là hệ thống điều khiển. Kiểm tra vận hành không tải từng khâu trước khi kết nối khâu tiếp theo, để sự cố vẫn được giới hạn cục bộ thay vì bị chôn vùi trong một dây chuyền đang hoạt động. Lắp đặt sớm bộ điều khiển lập trình (PLC) vào các cảm biến cân và kiểm chứng thành công một công thức từ đầu đến cuối trước khi xe tải bắt đầu vận hành — điều này bảo vệ ngày khởi công khỏi những sai lệch tiềm ẩn.
Câu hỏi
Cùng một hệ thống đỡ có thể phục vụ một máy trộn lớn hơn trong tương lai hay không?
Trả lời
Chỉ khi hệ thống đỡ được thiết kế cho công suất đỉnh, chứ không phải cho dung tích hiện tại của trống trộn. Dây đai, vít xoắn, silo và bơm được định mức theo kích cỡ máy trộn kế tiếp sẽ chịu được nâng cấp mà không cần xây dựng lại; còn các bộ phận được chọn theo quy mô nhà máy hiện tại sẽ trở thành điểm nghẽn cho máy trộn mới. Một dây chuyền đồng bộ được mua ngay từ đầu với công suất cao hơn sẽ tốn chi phí ban đầu nhiều hơn, nhưng tránh được việc mua lần hai. Hãy lựa chọn hệ thống đỡ phù hợp với năng lực giờ dự kiến của cơ sở sau ba năm, chứ không phải với trống trộn đang vận hành hiện nay.
Câu hỏi
Các silo và thiết bị nạp liệu nên đặt ở đâu để đảm bảo dòng vật liệu lưu thông trơn tru?
Trả lời
Đặt các silo gần phễu cân để chiều dài vít tải ngắn nhất có thể và giữ lối đi của máy xúc bánh lốp luôn thông thoáng giữa đống vật liệu cốt liệu và các ngăn chứa. Sắp xếp các silo thành hàng sát nhau giúp giảm độ dài dây cáp và giảm tải đỉnh, vì mỗi vít tải bắt đầu hoạt động khi gần phễu chứa. Đảm bảo khoảng cách an toàn cho xe bồn chở xi măng rời và điều chỉnh chu kỳ vận hành của máy xúc sao cho không trùng với nhịp trộn của máy trộn, nhằm tránh gián đoạn việc cấp liệu vào thùng trộn.
Câu hỏi
Các thiết bị hỗ trợ có cần được lắp đặt các thiết bị bảo vệ an toàn giống như máy trộn hay không?
Trả lời
Có, mọi thiết bị hỗ trợ đều phải đáp ứng cùng tiêu chuẩn an toàn khi hệ thống đang vận hành. Tiêu chuẩn ANSI/NFPA 70 quy định thiết kế tủ điện và hệ thống nối đất; tiêu chuẩn OSHA 29 CFR 1910.212 yêu cầu lắp thiết bị bảo vệ cho mọi băng tải, vít tải và trục quay trước khi cấp điện; tiêu chuẩn ISO 8970 quy định kiểm soát bụi tại cửa nạp silo. Việc thiếu thiết bị bảo vệ trên băng tải hoặc vít tải có thể khiến toàn bộ dây chuyền phải dừng ngay trong lần kiểm tra an toàn đầu tiên, do đó các kiểm tra này bao quát toàn bộ hệ thống, chứ không chỉ riêng máy trộn.