 EN
Loji pengadun konkrit statik hanya mencapai kadar nama jenama apabila rangkaian sokongannya diukur mengikut kadar jam yang sama. Menentukan saiz loji pengadun konkrit statik tanpa peralatan sokongannya adalah separuh spesifikasi. Pengadun merupakan pusat operasi, tetapi takungan, penghantar, pam dan pengangkat menentukan sama ada 240 m³/jam benar-benar meninggalkan pintu keluar. Menyesuaikan komponen dengan dram—bukan dengan brosur—ialah faktor yang membezakan aliran lancar daripada titik leher botol.
Sebuah Loji di Vietnam Mencapai 240 m³/jam Hanya Setelah Peralatan Sokongan yang Tepat
Apa yang Terlepas dalam Susun Atur Pertama
Sebuah tapak konkrit komersial di Vietnam memasang loji pengadun konkrit pegun pada kadar 240 m³/j tetapi hanya menggunakan satu takungan simen berkapasiti 100 tan dan satu tali sawat pendek. Pengadun terpaksa menunggu simen sementara tali sawat mencapai had keupayaannya, sehingga hasil sebenar terhenti pada paras kira-kira 150. Tapak itu membeli kapasiti secara teori sahaja dan menghadapi botol leher dalam keluli, kerana sistem sokongan dipilih selepas dram, bukan bersama-sama dengannya.
Bagaimana Kereta Api Lengkap Terbentuk
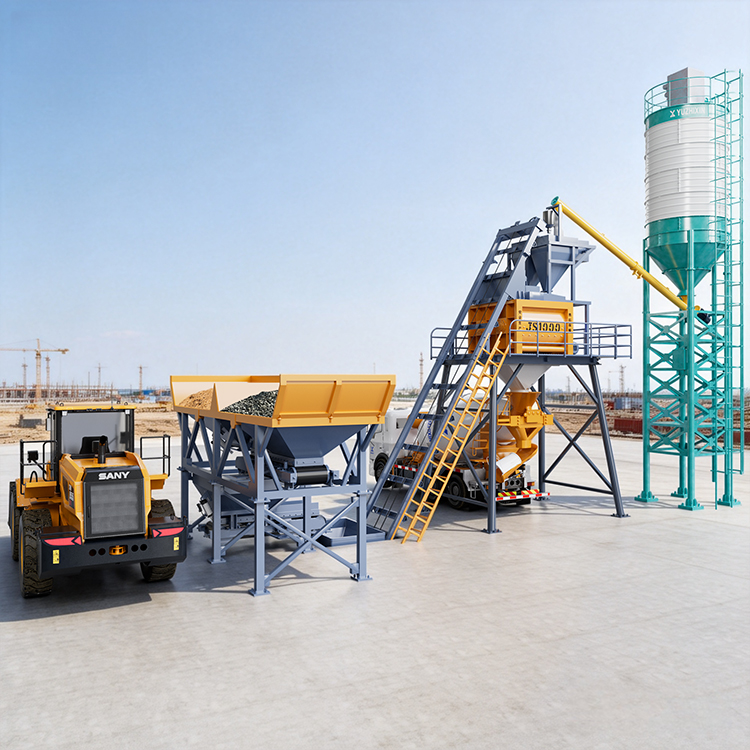
Tapak itu menambah tiga takungan simen berkapasiti 200 tan, dua saluran skru berkembar, satu tali sawat sepanjang 30 meter kepada loji pengadun konkrit pegun, serta satu jentera pemuat roda dan dua lori pam. Kini simen tiba lebih pantas daripada keupayaan pengadun menggunakannya, dan tali sawat dapat mengosongkan bahan tanpa timbul kesesakan. Dalam masa seminggu, garis pengeluaran mampu mengekalkan kadar 240 m³/j sepanjang satu sifat penuh. Penyelesaian bukanlah pengadun yang lebih besar—tetapi kereta api di sekelilingnya, akhirnya diselaraskan dengan tepat.
Bagaimana Loji Pengadun Konkrit Pegun Menarik Kereta Api Lengkap
Teraju Pengadunan dan Pengangkutan
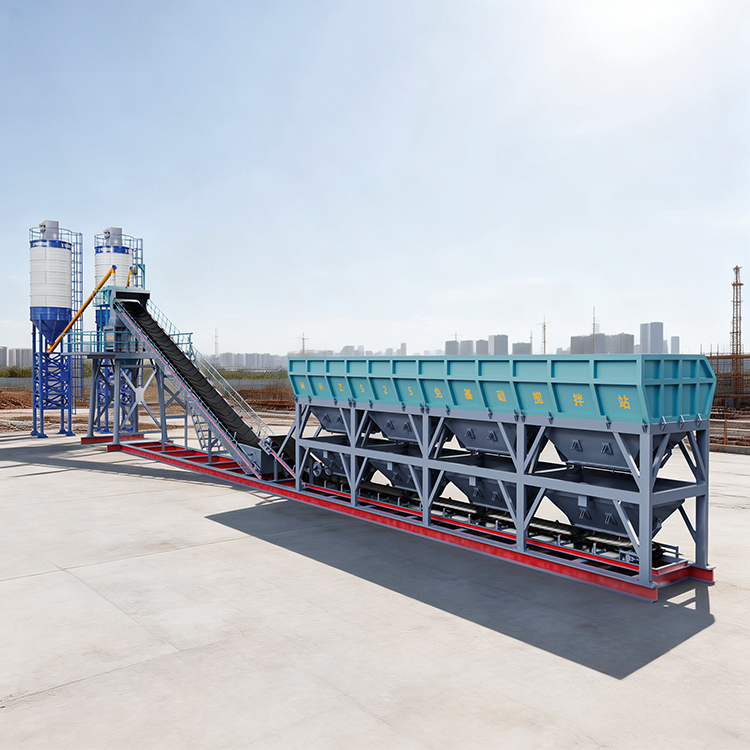
Loji pengadun konkrit statik bermula dengan mesin pengadun agregat: dua hingga empat takungan, sebuah penimbang, dan tali sawat yang mengangkat batu dan pasir ke dalam pengadun. Kebanyakan pembeli loji pengadun konkrit statik memilih tali sawat yang terlalu kecil, bukan pengadun. Kelajuan dan lebar tali sawat mesti mencukupi permintaan setiap kelompok bahan ke dalam pengadun, jika tidak, bahan akan bertimbun di bahagian tapak tali sawat. Yuzhixin Machinery menentukan saiz komponen utama ini berdasarkan kadar kapasiti loji, supaya tali sawat dan pengadun dua-aksis beroperasi secara selaras—bukan satu bergerak terlalu pantas manakala yang lain kekurangan bahan.
Takungan, Pam dan Penghantaran
Sebuah loji pengadun konkrit statik menarik simen daripada silo berbolt melalui skru ke dalam takungan timbang, kemudian menolak campuran baharu keluar melalui pam atau lori. Sebuah loji pengadun konkrit statik yang kekurangan bekalan simen akan menyia-nyiakan dram yang telah dibeli. Diameter skru dan kadar aliran pam mesti melebihi kadar penarikan simen oleh pengadun, jika tidak, takungan akan kosong di tengah-tengah proses pengadunan. Tambahkan sebuah jentera pengangkat roda (wheel loader) untuk takungan agregat dan sebuah tangki penimbal air, maka barisan pengeluaran akan berhenti menunggu pengisian manual. Kesemua komponen ini bersama-sama membentuk satu ‘kereta api’ pengeluaran yang tidak dapat beroperasi hanya dengan dram sahaja. Sebuah tangki penimbal air yang dilengkapi suis pelampung juga menstabilkan saluran bahan tambah, supaya campuran tidak perlu menunggu pengisian manual semasa tuangan puncak.
Standard Yang Mesti Dipenuhi Oleh Peralatan Sokongan
Peraturan Elektrik, Habuk dan Beban
Sebuah loji pengadun konkrit statik dan sokongannya mesti memenuhi piawaian bar yang sama seperti pengadun. Talian loji pengadun konkrit statik masih memerlukan pemutus berlabel di setiap motor. ANSI/NFPA 70 mengawal rekabentuk panel dan pendawaian bumi, manakala OSHA 29 CFR 1910.212 mensyaratkan pelindung pada setiap tali sawat, skru, dan aci berputar. ISO 8970 menetapkan kawalan habuk di saluran masuk silo, dan ISO 9001 merangkumi proses pembinaan. Sebarang komponen sokongan yang gagal memenuhi semakan ini boleh menghentikan keseluruhan talian semasa lawatan keselamatan pertama, yang kosnya melebihi nilai komponen yang dijimatkan.
Cara Memilih, Memasang dan Menyelenggara Sokongan
Menyesuaikan Kapasiti dengan Pengadun
Sebuah loji pengadun konkrit statik harus menetapkan saiz segala perkara di sekelilingnya. Menentukan loji pengadun konkrit statik hanya berdasarkan dram menyembunyikan kos sebenar. Kadarkan tali sawat, skru, silo dan pam berdasarkan keluaran maksimum setiap jam, bukan jumlah harian, kerana talian beroperasi atau gagal pada puncak jam 8 pagi. Jika mana-mana satu komponen terlalu kecil, pengadun akan menganggur; jika semua komponen terlalu besar, modal akan menganggur. Satu rangkaian yang seimbang hanya membelanjakan sekali dan beroperasi secara optimum, iaitu kaedah yang lebih murah dalam kontrak komersial berjangka panjang.
Langkah Pemasangan dan Penyusunan
Rangkaian sokongan loji pengadun konkrit statik dipasang mengikut turutan yang jelas: tapak dan asas, silo dan mesin pengadun, kemudian penghantar, kemudian skru dan pam, kemudian sistem kawalan. Lakukan penyusunan setiap bahagian dengan ujian tanpa beban sebelum bahagian seterusnya disambungkan, supaya sebarang kegagalan terhad kepada bahagian tersebut sahaja. Sambungkan PLC ke sel timbang seawal mungkin dan sahkan satu resipi secara menyeluruh dari hujung ke hujung. Yuzhixin Machinery menghantar kad ujian operasi mengikut palet, jadi lokasi boleh mengulangi permulaan yang telah diketahui alih-alih belajar cara mengendalikan rangkaian di bawah tekanan masa nyata.
Penyelenggaraan yang Melindungi Keluaran
Loji pengadun konkrit statik hanya dapat mengekalkan kadar keluarannya dengan penyelenggaraan berkala pada komponen sokongan. Lumaskan penggelek tali sawat dan hujung skru mengikut meter jam, pantau lampu aras silo, dan periksa kedap pam sebelum setiap tugas. Bilah pengadun yang haus atau saluran udara tersumbat akan mengurangkan keluaran—dan pengadun tidak mampu memulihkannya. Sebuah loji HZS90 buatan Algeria beroperasi selama dua musim pada kadar 90 m³/j dengan hanya mengganti kedap dan penapis, kerana pasukan teknikal mencatat semua pemeriksaan penyelenggaraan pada satu kad dan bertindak segera apabila terdengar sebarang bunyi tidak biasa dari sistem pemacu. Pemeriksaan kilasan bulanan pada sambungan tali sawat dapat mengelakkan keputusan tiba-tiba yang menyebabkan keseluruhan sistem berhenti operasi selama satu tugas.
Kelajuan loji pengadun konkrit statik bergantung sepenuhnya pada sistem penghantaran bahan yang menyokongnya. Silo, penghantar, pam, jentera pengangkat, dan kawalan yang bersih mengubah kapasiti teori pengadun menjadi keluaran sebenar dalam unit meter padu di pintu keluar. Padanan terbaik bukanlah pengadun berkapasiti paling besar—tetapi setiap komponen sokongan yang disesuaikan dengan kapasiti jam yang sama, dipasang secara sistematik, dan diselenggara sebagai satu sistem utuh.
Soalan Lazim
Soalan
Peralatan manakah yang paling sesuai dipadankan dengan loji pengadun konkrit statik?
Jawapan
Padanan terdekat ialah satu kereta api yang diukur mengikut kadar sejam yang sama: takungan simen konkrit yang dikikis dengan penghantar skru, satu jentera pengagihan agregat dan tali sawat, satu pam konkrit atau pencampur lori, satu pemuat roda untuk takungan, dan satu tangki penimbal air. Kilang sebegini hanya mencapai kapasiti nama apabila setiap komponen mampu memenuhi keperluan pencampur bagi setiap kelompok, maka simen, batu, dan pasir tiba secara serentak bukannya beratur di mulut atau hopper.
Soalan
Mengapa satu takungan sahaja menjadi penyekat dalam kilang berkadaran tinggi?
Jawapan
Satu takungan tunggal menyalurkan simen ke hopper timbang melalui satu skru sahaja, jadi kadar kedatangan simen dibataskan oleh kadar skru tersebut. Pada garisan 240 m³/j, pencampur boleh beroperasi lebih laju daripada satu skru, menyebabkan hopper menjadi kosong di tengah-tengah kelompok sementara dram berhenti beroperasi. Penambahan takungan dan saluran skru berkembar membolehkan simen tiba lebih pantas daripada kadar penggunaannya oleh pencampur. Penyekat terletak di luar dram, itulah sebabnya sistem sokongan mesti diukur mengikut kapasiti kilang, bukan selepas kilang dipasang.
Soalan
Bagaimanakah urutan pemasangan kereta api sokongan?
Jawapan
Pasang dalam turutan ini: pad dan asas, kemudian silo dan mesin pengadun, kemudian penghantar, kemudian skru dan pam, kemudian kawalan. Uji setiap bahagian dengan operasi tanpa beban sebelum bahagian seterusnya disambungkan, supaya kegagalan kekal tempatan dan tidak tersembunyi dalam talian yang sedang beroperasi. Sambungkan PLC ke sel timbang seawal mungkin dan sahkan satu resipi secara menyeluruh sebelum lori mula beroperasi, yang melindungi tarikh permulaan daripada ketidaksesuaian tersembunyi.
Soalan
Adakah sokongan yang sama boleh digunakan untuk pengadun yang lebih besar pada masa hadapan?
Jawapan
Hanya jika ia direka saiznya berdasarkan keperluan puncak, bukan berdasarkan dram semasa. Tali sawat, skru, silo, dan pam yang diberi kadar untuk saiz pengadun seterusnya mampu menampung peningkatan tanpa perlu pembinaan semula; komponen yang direka saiznya berdasarkan kilang hari ini akan menjadi titik sempit bagi pengadun baharu. Satu rangkaian seimbang yang dibeli sekali pada kadar yang lebih tinggi memang mahal pada awalnya tetapi mengelakkan pembelian kedua. Sesuaikan sokongan dengan kapasiti jam yang dijangka di tapak dalam tempoh tiga tahun, bukan dengan dram yang beroperasi hari ini.
Soalan
Di manakah lokasi silo dan pengisih untuk aliran yang lancar?
Jawapan
Letakkan silo berdekatan dengan hopper penimbang supaya jarak skru kekal pendek, dan pastikan laluan jentera pengangkat roda tidak terhalang antara timbunan agregat dan takungan. Susunan rapat mengurangkan panjang kabel dan mengurangkan beban hentaman, kerana setiap skru bermula berhampiran dengan hopper. Sediakan akses selamat untuk tangki simpanan simen pukal dan pastikan kitaran jentera pengangkat tidak bertembung dengan irama pengadunan pencampur, supaya proses pengekalan bahan tidak pernah mengganggu pengeluaran campuran dari dram.
Soalan
Adakah item sokongan memerlukan pelindung keselamatan yang sama seperti pencampur?
Jawapan
Ya, setiap komponen sokongan mesti memenuhi piawaian keselamatan yang sama apabila beroperasi. ANSI/NFPA 70 mengawal reka bentuk panel dan sistem pembumian, manakala OSHA 29 CFR 1910.212 mensyaratkan pelindung pada setiap tali sawat, skru, dan aci berputar sebelum bekalan kuasa dihidupkan. ISO 8970 menetapkan kawalan habuk di saluran masuk silo. Ketiadaan pelindung pada penghantar atau skru boleh menghentikan keseluruhan talian semasa pemeriksaan keselamatan pertama; oleh itu, pemeriksaan ini merangkumi keseluruhan sistem, bukan hanya pencampur.