 EN
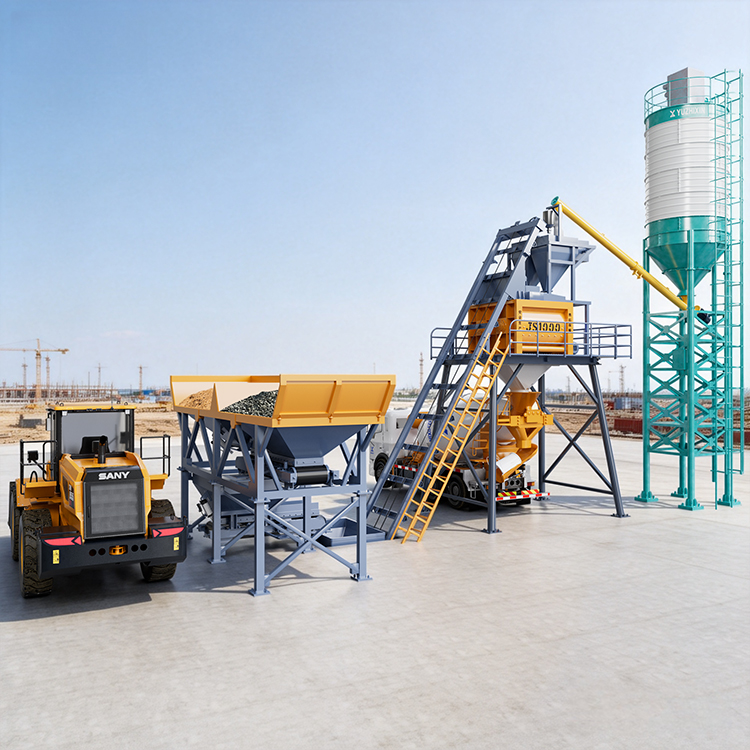
ໂຮງງານຜະລິດສ່ວນປະກອບເຄື່ອງປູນຖາວອນຈະບັນລຸຄວາມສາມາດຕາມທີ່ກຳນົດໄວ້ເທົ່ານັ້ນເມື່ອຊຸດອຸປະກອນສະໜັບສະໜູນທີ່ຢູ່ອ້ອມຂ້າງມີຄວາມສາມາດໃນແຕ່ລະຊົ່ວໂມງທີ່ເທົ່າກັບໂຮງງານ. ການກຳນົດຂະໜາດຂອງໂຮງງານຜະລິດສ່ວນປະກອບເຄື່ອງປູນຖາວອນໂດຍບໍ່ລວມອຸປະກອນສະໜັບສະໜູນເປັນການກຳນົດຂະໜາດທີ່ບໍ່ຄົບຖ້ວນ. ເຄື່ອງປັ່ນເປັນສ່ວນກາງ, ແຕ່ຖັງເກັບ, ເຄື່ອງສົ່ງ, ປັ້ມ ແລະ ເຄື່ອງຂຸດຂຸດເປັນຜູ້ຕັດສິນວ່າຈະມີເຄື່ອງປູນ 240 ລູກບາດມົດຕໍ່ຊົ່ວໂມງອອກຈາກທາງອອກໄດ້ຈິງຫຼືບໍ່. ການເລືອກອຸປະກອນທີ່ເຂົ້າກັນໄດ້ກັບເຄື່ອງປັ່ນ (ບໍ່ແມ່ນກັບບໍລະchure) ແມ່ນສິ່ງທີ່ເຮັດໃຫ້ເສັ້ນຜະລິດເຮັດວຽກໄດ້ຢ່າງລຽບງ່າຍ ຫຼື ເກີດຄວາມອັດຕັກ.
ໂຮງງານໃນເວຍດນາມບັນລຸຄວາມສາມາດ 240 ລູກບາດມົດຕໍ່ຊົ່ວໂມງໄດ້ພຽງແຕ່ຫຼັງຈາກມີອຸປະກອນສະໜັບສະໜູນທີ່ຖືກຕ້ອງ
ສິ່ງທີ່ການຈັດແບ່ງແບບຄັ້ງທຳອິດບໍ່ໄດ້ຄຳນຶງເຖິງ
ເຂດຜະລິດເຄື່ອງປູນເພື່ອການຄ້າໃນເວຍເນີມ ໄດ້ຕິດຕັ້ງເຄື່ອງປູນຖາວອນທີ່ມີຄວາມຈຸ 240 ລູກບາສູກຕໍ່ຊົ່ວໂມງ ແຕ່ໃຊ້ຖັງເກັບເຄື່ອງປູນເພີ່ງດຽວທີ່ມີຄວາມຈຸ 100 ຕັນ ແລະ ສາຍພານສັ້ນໆ ເພີ່ງດຽວ. ເຄື່ອງປູນຕ້ອງຮໍຖ້າເຄື່ອງປູນຈົນກວ່າຈະມີເຄື່ອງປູນເຂົ້າມາ, ໃນຂະນະທີ່ສາຍພານໄດ້ບັນຈຸເຕັມຄວາມຈຸແລ້ວ, ດັ່ງນັ້ນຜະລິດຕະພັນທີ່ແທ້ຈິງຈຶ່ງຢຸດຢູ່ທີ່ປະມານ 150. ເຂດຜະລິດໄດ້ຊື້ຄວາມຈຸທີ່ແທ້ຈິງໃນເອກະສານ ແຕ່ໄດ້ຮັບຄວາມແຄບທີ່ເກີດຈາກເຫຼັກ, ເນື່ອງຈາກວ່າສ່ວນຮອງຮັບຖືກເລືອກຫຼັງຈາກຖັງປູນ ແທນທີ່ຈະເລືອກຮ່ວມກັນກັບຖັງປູນ.
ວິທີທີ່ລົດໄຟຄົບຊຸດມາຮວມກັນ
ເຂດຜະລິດໄດ້ເພີ່ມຖັງເກັບເຄື່ອງປູນ 200 ຕັນ ຈຳນວນ 3 ຖັງ, ສາຍສະກຣູທີ່ເປັນຄູ່, ແລະ ສາຍພານຍາວ 30 ແມັດ, ພ້ອມດ້ວຍເຄື່ອງຂຸດຂຸດລໍ້ລ້ອງ ແລະ ລົດສູບເຄື່ອງປູນ 2 ຄັນ ໃສ່ເຄື່ອງປູນຖາວອນ. ບັດນີ້ເຄື່ອງປູນເຂົ້າມາໄວກວ່າທີ່ເຄື່ອງປູນຈະໃຊ້ໄດ້, ແລະ ສາຍພານສາມາດຂົນສົ່ງວັດຖຸໄດ້ຢ່າງລຽບລ້ອຍໂດຍບໍ່ມີການຄົງຄ້າ. ໃນເວລາພຽງແຕ່ 1 ອາທິດ ລະບົບກໍສາມາດຮັກສາອັດຕາ 240 ລູກບາສູກຕໍ່ຊົ່ວໂມງໄດ້ຕະຫຼອດການເຮັດວຽກເຕັມຮູບແບບ. ວິທີແກ້ໄຂບໍ່ໄດ້ເປັນການເລືອກເອົາເຄື່ອງປູນທີ່ໃຫຍ່ຂຶ້ນ— ແຕ່ເປັນການຈັດຕັ້ງລົດໄຟທັງໝົດທີ່ຢູ່ອ້ອມຮອບມັນ ໂດຍສຸດທ້າຍກໍຖືກຈັດສົມຄວາມສອດຄ່ອງກັນ.
ວິທີທີ່ເຄື່ອງປູນຖາວອນດຶງລົດໄຟຄົບຊຸດໄດ້
ສ່ວນຫຼັກຂອງການປູນ ແລະ ການຂົນສົ່ງ
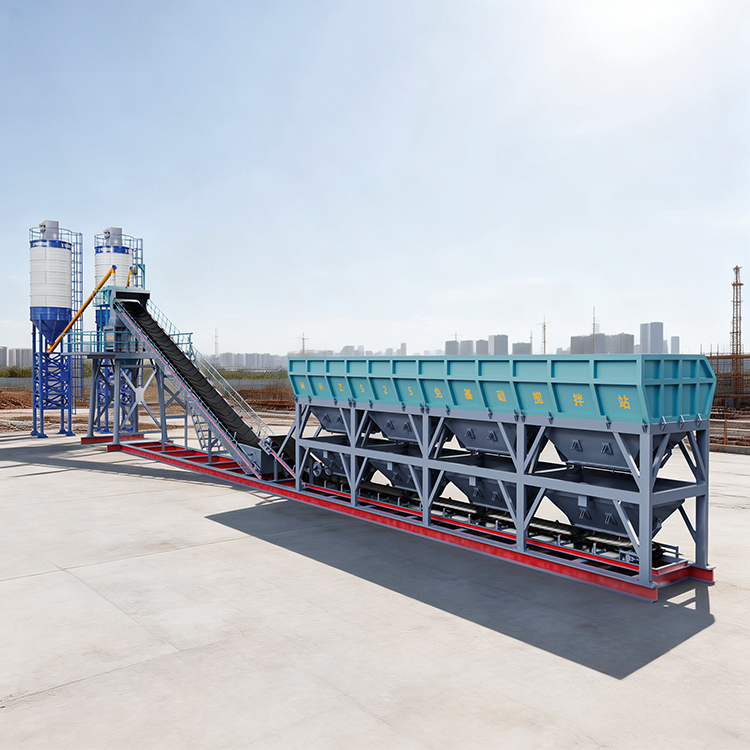
ໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນເລີ່ມຕົ້ນດ້ວຍເຄື່ອງຈັກແບ່ງສ່ວນຫີນ: ມີຖັງ 2-4 ຖັງ, ແຕ່ງວາງນ້ຳໜັກ, ແລະ ເຂັມພາດີ່ເຄື່ອນຫີນ ແລະ ທາງຊາຍໄປຫາເຄື່ອງປຸ່ງ. ສ່ວນຫຼາຍຜູ້ຊື້ໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນຈະເລືອກເຂັມພາດີ່ທີ່ມີຂະໜາດນ້ອຍເກີນໄປ ແທນທີ່ຈະເລືອກເຄື່ອງປຸ່ງທີ່ມີຂະໜາດນ້ອຍເກີນໄປ. ຄວາມໄວ ແລະ ຄວາມກວ້າງຂອງເຂັມພາດີ່ຕ້ອງສາມາດປຸ່ງໃຫ້ທັນຄວາມຕ້ອງການຕໍ່ການປຸ່ງແຕ່ລະຄັ້ງຂອງເຄື່ອງປຸ່ງ, ມິฉະນັ້ນວັດຖຸຈະຖືກເກັບຢູ່ທີ່ສ່ວນລຸ່ມຂອງເຂັມພາດີ່. ບໍລິສັດ Yuzhixin Machinery ຈະກຳນົດຂະໜາດສ່ວນສຳຄັນນີ້ໃຫ້ເໝາະສົມກັບຄວາມສາມາດຂອງໂຮງງານ, ເພື່ອໃຫ້ເຂັມພາດີ່ ແລະ ເຄື່ອງປຸ່ງແບບເພີ່ງສອງແກນເຮັດວຽກຮ່ວມກັນໄດ້ຢ່າງເປັນປົກກະຕິ ແທນທີ່ຈະເຮັດວຽກຢ່າງໄວເກີນໄປໃນຂະນະທີ່ອີກຊິ້ນໜຶ່ງບໍ່ໄດ້ຮັບວັດຖຸ.
ຖັງເກັບ, ປັ້ມ ແລະ ການຈັດສົ່ງ
ໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນດຶງເຄື່ອງປູນຈາກຖັງເກັບທີ່ຖືກຂັນດ້ວຍສະກູ້ວຜ່ານເຂົ້າໄປໃນຖັງຊົ່ວຄາວເພື່ອຊົ່ວງ້າງ, ຫຼັງຈາກນັ້ນສົ່ງສ່ວນປະກອບທີ່ປຸ່ງແລ້ວອອກໄປດ້ວຍປັ້ມຫຼືລົດບັນທຸກ. ໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນທີ່ບໍ່ມີເຄື່ອງປູນພຽງພໍຈະເຮັດໃຫ້ຖັງປຸ່ງທີ່ໄດ້ຊື້ມາເສຍຫາຍ. ອັດຕາການປັ້ມ ແລະ ຄວາມກວ້າງຂອງສະກູ້ວຕ້ອງໃຫ້ຫຼາຍກວ່າອັດຕາການດຶງເຄື່ອງປູນຂອງຖັງປຸ່ງ, ມິฉະນັ້ນຖັງຊົ່ວຄາວຈະຫຼືມເຕັມກາງການປຸ່ງ. ເພີ່ມເຄື່ອງຂຸດດິນທີ່ມີລ້ອມເພື່ອເຕີມຫີນແລະທรายໃນຖັງເກັບ ແລະ ຖັງເກັບນ້ຳສຳ dự, ແລ້ວເສັ້ນທາງການຜະລິດຈະຢຸດເປັນເວລາເພື່ອລໍຖ້າການເຕີມດ້ວຍມື. ສ່ວນປະກອບເຫຼົ່ານີ້ຮວມກັນເປັນລົດໄຟທີ່ຖັງປຸ່ງຢືນຕົວເດີ່ນບໍ່ສາມາດເຮັດວຽກໄດ້ດ້ວຍຕົວເອງ. ຖັງເກັບນ້ຳສຳ dựທີ່ມີສະວິດຊ໌ລອຍນ້ຳຍັງຮັກສາສາຍການເຕີມສານເພີ່ມໃຫ້ຄົງທີ່, ເຮັດໃຫ້ການປຸ່ງບໍ່ຕ້ອງລໍຖ້າການເຕີມດ້ວຍມືໃນເວລາທີ່ມີການປຸ່ງຫຼາຍທີ່ສຸດ.
ມາດຕະຖານທີ່ອຸປະກອນຊ່ວຍຕ້ອງປະຕິບັດ
ກົດລະບຽບດ້ານໄຟຟ້າ, ຝຸ່ນ ແລະ ນ້ຳໜັກ
ໂຮງງານປຸ່ງເຄື່ອງປຸ່ງເບຕົງທີ່ຢູ່ຖາວອນ ແລະ ສ່ວນສະໜັບສະໜູນຂອງມັນ ຕ້ອງຜ່ານເສົາກັ້ນດຽວກັນກັບເຄື່ອງປຸ່ງ. ເສັ້ນທາງຂອງໂຮງງານປຸ່ງເຄື່ອງປຸ່ງເບຕົງທີ່ຢູ່ຖາວອນຍັງຕ້ອງມີສ່ວນຕັດໄຟຟ້າທີ່ມີປ້າຍກຳກົດຢູ່ທຸກໆມໍເຕີ. ມາດຕະຖານ ANSI/NFPA 70 ກຳນົດການອອກແບບຂອງຕູ້ຄວບຄຸມ ແລະ ການຕໍ່ດິນ, ໃນຂະນະທີ່ OSHA 29 CFR 1910.212 ຕ້ອງການໃຫ້ມີການປ້ອງກັນຢູ່ທຸກໆເຂັມພັນ, ເຂັມສະກູ, ແລະ ເສົາທີ່ຫມູນ. ISO 8970 ກຳນົດວິທີການຄວບຄຸມຝຸ່ນທີ່ຊ່ອງເຂົ້າຂອງຖັງເກັບ, ແລະ ISO 9001 ຄຸມຄອບການຜະລິດທັງໝົດ. ສິ່ງທີ່ສະໜັບສະໜູນທີ່ບໍ່ຜ່ານການກວດສອບເຫຼົ່ານີ້ ອາດຈະເຮັດໃຫ້ເສັ້ນຜະລິດທັງໝົດຕ້ອງຢຸດເຮັດວຽກທັນທີໃນການກວດສອບຄວາມປອດໄພຄັ້ງທຳອິດ, ເຊິ່ງຈະເສຍຄ່າໃຊ້ຈ່າຍຫຼາຍກວ່າມູນຄ່າຂອງຊິ້ນສ່ວນທີ່ຖືກປະຢັດ.
ວິທີການເລືອກ, ຕິດຕັ້ງ ແລະ ດູແລສ່ວນສະໜັບສະໜູນ
ການຈັດຄວາມສາມາດໃຫ້ເຂົ້າກັນກັບເຄື່ອງປຸ່ງ
ໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນຄວນກຳນົດຂະໜາດຂອງທຸກສິ່ງທີ່ຢູ່ລ້ອມຮອບມັນ. ການກຳນົດໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນດ້ວຍຖັງປຸ່ງເທົ່ານັ້ນຈະເຮັດໃຫ້ຕົ້ນທຶນທີ່ແທ້ຈິງຖືກຊ່ອນໄວ້. ຄວນປະເມີນຄວາມສາມາດຂອງເທິງເຄື່ອງສົ່ງ, ເຄື່ອງຂັບເຄື່ອນດ້ວຍສະກູ, ຕູ້ເກັບວັດຖຸດິບ, ແລະ ປັ້ມໃຫ້ເຂົ້າກັບການໃຊ້ງານສູງສຸດຕໍ່ຊົ່ວໂມງ ແທນທີ່ຈະເປັນຈຳນວນທັງໝົດຕໍ່ມື້, ເພາະວ່າເສັ້ນຜະລິດຈະເຮັດວຽກໄດ້ດີ ຫຼື ລົ້ມເຫຼວໃນເວລາທີ່ມີການໃຊ້ງານສູງສຸດເວລາ 08:00 ໂມງ. ຖ້າຂະໜາດຂອງອຸປະກອນໃດໜຶ່ງເລັກເກີນໄປ, ເຄື່ອງປຸ່ງຈະຢຸດເຮັດວຽກ; ຖ້າຂະໜາດທັງໝົດໃຫຍ່ເກີນໄປ, ເງິນທຶນຈະຢູ່ນິ່ງ. ລະບົບທີ່ສົມດຸນຈະໃຊ້ຈ່າຍຄັ້ງດຽວ ແລ້ວເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ, ເຊິ່ງເປັນທາງເລືອກທີ່ຖືກກວ່າໃນສັນຍາເພື່ອການຄ້າທີ່ມີໄລຍະເວລາຫຼາຍປີ.
ຂັ້ນຕອນການຕິດຕັ້ງ ແລະ ການເປີດໃຊ້ງານ
ການຕິດຕັ້ງລະບົບຮອງຮັບໂຮງງານປຸ່ງເຄື່ອງປູນທີ່ຢູ່ຖາວອນຈະເຮັດຕາມລຳດັບທີ່ຊັດເຈນ: ການປູກຖານ ແລະ ຮາກຖານ, ຕູ້ເກັບວັດຖຸດິບ ແລະ ເຄື່ອງປຸ່ງ, ຕາມດ້ວຍເທິງເຄື່ອງສົ່ງ, ຕາມດ້ວຍເຄື່ອງຂັບເຄື່ອນດ້ວຍສະກູ ແລະ ປັ້ມ, ຕາມດ້ວຍລະບົບຄວບຄຸມ. ຄວນທົດສອບແຕ່ລະສ່ວນດ້ວຍການເຮັດວຽກໂດຍບໍ່ມີໆໄຟຟ້າກ່ອນທີ່ຈະເຊື່ອມຕໍ່ກັບສ່ວນຕໍ່ໄປ, ເພື່ອໃຫ້ບັນຫາທີ່ເກີດຂຶ້ນຢູ່ໃນສ່ວນນັ້ນເທົ່ານັ້ນ. ຄວນເຊື່ອມຕໍ່ PLC ກັບເຄື່ອງວັດແທກນ້ຳໜັກໃນເວລາທີ່ເໝາະສົມ ແລະ ສາມາດທົດສອບສູດໜຶ່ງໃຫ້ຄົບວົງຈອນ. Yuzhixin Machinery ສົ່ງບັດທົດສອບການເຮັດວຽກມາຕາມແຕ່ລະສະກິດ, ເພື່ອໃຫ້ເວັບໄຊທ໌ສາມາດເລີ່ມຕົ້ນດ້ວຍຂະບວນການທີ່ຮູ້ຈັກແລ້ວ ແທນທີ່ຈະຕ້ອງຮຽນຮູ້ຂະບວນການໃນເວລາທີ່ມີການເປີດໃຊ້ງານຈິງ.
ການດູແລທີ່ປ້ອງກັນຜະລິດຕະພັນ
ໂຮງງານປຸ່ງເຄື່ອງປຸ່ງເບຕົງທີ່ຢູ່ຖາວອນຈະຮັກສາອັດຕາການຜະລິດໄດ້ເທົ່ານັ້ນ ຖ້າມີການດູແລຢ່າງຕໍ່ເນື່ອງຕໍ່ສ່ວນສະຫນັບສະຫນູນ. ຂັ້ນຕອນດູແລລວມມີ: ການເຕີມນ້ຳມັນໃຫ້ລໍ້ເຂັມຂັດ ແລະ ສ່ວນທ້າຍຂອງແກນເກີດ, ການຕິດຕາມສັນຍານແສງສະຫຼາງທີ່ບອກລະດັບວັດຖຸໃນສີໂລ, ແລະ ການກວດສອບຊີລໍ້ຂອງປັ້ມກ່ອນເລີ່ມເຮັດວຽກໃນແຕ່ລະການ. ການສວມໃຊ້ແຂວນຂອງເຄື່ອງປຸ່ງທີ່ເສື່ອມສະຫຼາດ ຫຼື ຊ່ອງລະບາຍອາກາດທີ່ອຸດຕັນ ຈະເຮັດໃຫ້ຜະລິດຕະພັນຫຼຸດລົງ ແລະ ເຄື່ອງປຸ່ງຈະບໍ່ສາມາດຟື້ນຟູຄວາມສາມາດນີ້ໄດ້. ໂຮງງານປຸ່ງເບຕົງ HZS90 ຈາກອາລີຈີເຣຍ ໄດ້ເຮັດວຽກຢູ່ໃນສອງລະດູການຢ່າງຕໍ່ເນື່ອງດ້ວຍອັດຕາ 90 ລູກບາດສະຫຼາດຕໍ່ຊົ່ວໂມງ ໂດຍທີ່ເຮັດໄດ້ພຽງແຕ່ການປ່ຽນຊີລໍ້ ແລະ ເຄື່ອງກັ້ນເທົ່ານັ້ນ, ເນື່ອງຈາກທີມງານໄດ້ບັນທຶກການດູແລໃນບັດດຽວ ແລະ ດຳເນີນການທັນທີທີ່ໄດ້ຍິນສຽງທີ່ຜິດປົກກະຕິຈາກລະບົບຂັບເຄື່ອນ. ການກວດສອບຄວາມຕຶງຂອງເຂັມຂັດເທື່ອລະເດືອນ ຈະຊ່ວຍປ້ອງກັນການເກີດເຂັມຂັດຫັກຢ່າງທັນທີ ເຊິ່ງຈະເຮັດໃຫ້ລະບົບທັງໝົດຕ້ອງຢຸດເຮັດວຽກເປັນເວລາໜຶ່ງການ.
ຄວາມໄວຂອງໂຮງງານປຸ່ງເບຕົງທີ່ຢູ່ຖາວອນແມ່ນຂຶ້ນກັບລະບົບສົ່ງວັດຖຸທີ່ເຂົ້າມາເທົ່ານັ້ນ. ສີໂລ, ລະບົບເຄື່ອງສົ່ງ, ປັ້ມ, ເຄື່ອງຂຸດ, ແລະ ລະບົບຄວບຄຸມທີ່ບໍ່ມີສິ່ງເສດເຫຼືອ ຈະປ່ຽນເຄື່ອງປຸ່ງທີ່ມີຄວາມສາມາດທີ່ກຳນົດໄວ້ໃຫ້ເປັນປະລິມານເບຕົງທີ່ແທ້ຈິງ (ເປັນລູກບາດສະຫຼາດ) ໃນເວລາທີ່ສົ່ງອອກ. ການຈັບຄູ່ທີ່ດີທີ່ສຸດບໍ່ແມ່ນເຄື່ອງປຸ່ງທີ່ໃຫຍ່ທີ່ສຸດ ແຕ່ເປັນການເລືອກເອົາທຸກໆສ່ວນສຳຫຼັບການສົ່ງວັດຖຸທີ່ມີຂະໜາດເໝາະສົມກັບຄວາມສາມາດຂອງເຄື່ອງປຸ່ງໃນແຕ່ລະຊົ່ວໂມງ, ຕິດຕັ້ງຕາມລຳດັບທີ່ຖືກຕ້ອງ, ແລະ ດູແລເປັນລະບົບດຽວກັນ.
ຄໍາ ຖາມ ທີ່ ມັກ ຖາມ
ແຜນການ
ອຸປະກອນໃດທີ່ຈັບຄູ່ໄດ້ດີທີ່ສຸດກັບໂຮງງານປຸ່ງເບຕົງທີ່ຢູ່ຖາວອນ?
ຄໍາຕອບ
ການຈັດຕັ້ງທີ່ເຂົ້າຄູ່ໄດ້ດີທີ່ສຸດແມ່ນເປັນລົດໄຟທີ່ມີຂະໜາດເທົ່າກັບອັດຕາຕໍ່ຊົ່ວໂມງ: ຕູ້ເກັບເຊມັງທີ່ເຮັດດ້ວຍເຊມັງທີ່ຖືກຂັນຢູ່ກັບເຄື່ອງສົ່ງວັດຖຸດ້ວຍເກີດ, ເຄື່ອງປະສົມຫີນ, ແລະ ສາຍພານ, ປຸ້ມເຄື່ອງປຸ້ມເບຕົງ ຫຼື ລົດຄຳເບຕົງ, ເຄື່ອງຂຸດທີ່ມີລ້ອມເພື່ອເຕີມຖັງ, ແລະ ຖັງເກັບນ້ຳສຳຮອງ. ໂຮງງານປະເພດນີ້ຈະບັນລຸອັດຕາການຜະລິດສູງສຸດເທົ່າທີ່ກຳນົດໄວ້ເທົ່ານັ້ນ ເມື່ອທຸກໆຂະບວນການສາມາດສົ່ງວັດຖຸເຂົ້າໄປໃນເຄື່ອງປຸ້ມໄດ້ທັນເວລາຕໍ່ແຕ່ລະການປຸ້ມ, ດັ່ງນັ້ນເຊມັງ, ຫີນ, ແລະ ທາດຊາຍຈຶ່ງຕ້ອງມາຮອດພ້ອມກັນ ແທນທີ່ຈະຕ້ອງລໍຄ່ອຍຢູ່ທີ່ບ່ອນເຂົ້າຫຼື ບ່ອນເກັບ.
ແຜນການ
ເປັນຫຍັງຕູ້ເກັບເຊມັງເດີ່ມຈຶ່ງເປັນຈຸດທີ່ເກີດຄວາມແຕກຕ່າງ (bottleneck) ໃນໂຮງງານທີ່ມີອັດຕາສູງ?
ຄໍາຕອບ
ຕູ້ເກັບເຊມັງເດີ່ມຈະສົ່ງເຊມັງໄປຍັງຖັງຊົ່ວຄາວທີ່ໃຊ້ວັດແທກຜ່ານເກີດເດີ່ມເທົ່ານັ້ນ, ດັ່ງນັ້ນອັດຕາການສົ່ງເຊມັງຈະຖືກຈຳກັດຢູ່ທີ່ອັດຕາຂອງເກີດນັ້ນ. ໃນແຖວຜະລິດທີ່ມີອັດຕາ 240 ລູກບາດຕໍ່ຊົ່ວໂມງ, ເຄື່ອງປຸ້ມອາດຈະເຮັດວຽກໄດ້ໄວກວ່າເກີດເດີ່ມໜຶ່ງອັນ, ເຮັດໃຫ້ຖັງຊົ່ວຄາວຫາຍເຊມັງລະຫວ່າງການປຸ້ມແຕ່ລະກຸ່ມ ແລະ ໂຄງສ່ວນການປຸ້ມຈະຢຸດເຄື່ອນ. ການເພີ່ມຕູ້ເກັບເພີ່ມເຕີມ ແລະ ເຄື່ອງສົ່ງດ້ວຍເກີດສອງເສັ້ນຈະເຮັດໃຫ້ເຊມັງມາຮອດໄວກວ່າທີ່ເຄື່ອງປຸ້ມຈະໃຊ້ມັນ. ຈຸດທີ່ເກີດຄວາມແຕກຕ່າງຈະຢູ່ນອກເທິງໂຄງສ່ວນການປຸ້ມ, ນີ້ແມ່ນເຫດຜົນທີ່ການສະໜັບສະໜູນຕ້ອງຖືກອອກແບບໃຫ້ເໝາະສົມກັບໂຮງງານທັງໝົດ ແທນທີ່ຈະເຮັດຫຼັງຈາກການຕິດຕັ້ງໂຮງງານແລ້ວ.
ແຜນການ
ການຕິດຕັ້ງລົດໄຟສຳລັບການສະໜັບສະໜູນຄວນຈັດລຳດັບໃນລຳດັບໃດ?
ຄໍາຕອບ
ຕິດຕັ້ງຕາມລຳດັບນີ້: ພື້ນຖານແລະເສົາຮອງກ່ອນ, ຕາມດ້ວຍຖັງເກັບແລະເຄື່ອງປະສົມ, ຕາມດ້ວຍເຄື່ອງຂົນສົ່ງ, ຕາມດ້ວຍເຄື່ອງຂັບເຄື່ອນແລະປັ້ມ, ຕາມດ້ວຍລະບົບຄວບຄຸມ. ສາທິດແຕ່ລະສ່ວນດ້ວຍການເດີນເຄື່ອງໂດຍບໍ່ມີໄຟຟ້າກ່ອນທີ່ຈະເຊື່ອມຕໍ່ກັບສ່ວນຕໍ່ໄປ, ເພື່ອໃຫ້ບັນຫາຢູ່ໃນເຂດທີ່ຈະສາມາດປັບປຸງໄດ້ງ່າຍ ແທນທີ່ຈະຝັງຢູ່ໃນລະບົບທີ່ກຳລັງເຮັດວຽກ. ຕິດຕັ້ງ PLC ໄປຫາເຄື່ອງວັດແທກນ້ຳໜັກໃນເວລາທີ່ເໝາະສົມ ແລະ ສາທິດສູດໜຶ່ງຢ່າງຄົບຖ້ວນກ່ອນທີ່ລົດຈະເລີ່ມໃຊ້ງານ, ເຊິ່ງຈະປ້ອງກັນວ່າວັນເລີ່ມຕົ້ນຈະບໍ່ຖືກເລື່ອນອອກຈາກຄວາມບໍ່ສອດຄ່ອງທີ່ບໍ່ເຫັນ.
ແຜນການ
ແທບທີ່ຮອງຮັບນີ້ສາມາດໃຊ້ກັບເຄື່ອງປະສົມທີ່ໃຫຍ່ຂຶ້ນໃນອະນາຄົດໄດ້ຫຼືບໍ?
ຄໍາຕອບ
ໄດ້ເທົ່ານັ້ນຖ້າຖືກອອກແບບໃຫ້ຮັບນ້ຳໜັກສູງສຸດ (peak) ແທນທີ່ຈະເປັນນ້ຳໜັກປັດຈຸບັນຂອງຖັງ. ຖ້າເຂັມຂັດ, ເຄື່ອງຂັບເຄື່ອນ, ຖັງເກັບ ແລະ ປັ້ມຖືກອອກແບບໃຫ້ຮັບກັບຂະໜາດເຄື່ອງປະສົມຂະໜາດຕໍ່ໄປ, ມັນຈະສາມາດຮັບການອັບເກຣດໄດ້ໂດຍບໍ່ຕ້ອງປັບປຸງໃໝ່; ແຕ່ຖ້າສ່ວນປະກອບເຫຼົ່ານີ້ຖືກອອກແບບໃຫ້ເຂົ້າກັບເຄື່ອງປະສົມປັດຈຸບັນ, ມັນຈະກາຍເປັນຈຸດຄໍາເຊື່ອງໃນເຄື່ອງປະສົມໃໝ່. ການເລືອກຊຸດອຸປະກອນທີ່ສອດຄ່ອງກັນທັງໝົດໃນເວລາດຽວກັນໃນລະດັບທີ່ສູງຂຶ້ນຈະມີລາຄາແພງຂຶ້ນເລີ່ມຕົ້ນ, ແຕ່ຈະປ້ອງກັນການຊື້ຄັ້ງທີສອງ. ການເລືອກແທບທີ່ຮອງຮັບຄວນອີງໃສ່ຄວາມຕ້ອງການຂອງເວັບໄຊທ໌ໃນອີກສາມປີຂ້າງໆ ແທນທີ່ຈະອີງໃສ່ເຄື່ອງປະສົມທີ່ກຳລັງໃຊ້ຢູ່ໃນປັດຈຸບັນ.
ແຜນການ
ຖັງເກັບແລະເຄື່ອງບັນທຸກຄວນຈັດວາງຢູ່ໃສເພື່ອໃຫ້ການລົ້ນໄຫຼເປັນໄປຢ່າງລຽບງ່າຍ?
ຄໍາຕອບ
ວາງຖັງເກັບສິນຄ້າໃກ້ກັບຖັງຊົ່ວຄາວທີ່ໃຊ້ຊົ່ວງນ້ຳໜັກ ເພື່ອໃຫ້ໄລຍະທີ່ເຄື່ອງຂັບເຄື່ອນແບບສະກູ້ດສັ້ນລົງ ແລະ ຮັກສາເສັ້ນທາງຂອງເຄື່ອງຂັບເຄື່ອນລໍ້ໃຫ້ມີຄວາມຫວ່າງຈາກກອງຫີນກັບຖັງເກັບ. ການຈັດຕັ້ງຖັງໃນແຖວທີ່ເຂົ້າໃກ້ກັນຈະຫຼຸດລົງຄ່າຄ່າໃຊ້ຈ່າຍດ້ານເຄັບບິ້ງ ແລະ ລົດຖີ່ເກີດຂຶ້ນຈາກການເລີ່ມຕົ້ນເຄື່ອງຂັບເຄື່ອນແບບສະກູ້ດ ເນື່ອງຈາກເຄື່ອງຂັບເຄື່ອນແຕ່ລະຕົວເລີ່ມຈາກຖັງທີ່ຢູ່ໃກ້ກັບຖັງຊົ່ວຄາວ. ຄວນປັບສະຖານທີ່ໃຫ້ເຫມາະສົມເພື່ອໃຫ້ລົດຖັງເຕີມເຄມີສຳລັບເຄື່ອງປັ້ນເຄື່ອງເຮັດຄວາມສະອາດເຂົ້າໄປໄດ້ຢ່າງປອດໄພ ແລະ ປັບເວລາການຂັບເຄື່ອນຂອງເຄື່ອງຂັບເຄື່ອນລໍ້ໃຫ້ບໍ່ທັບຊ້ອນກັບເວລາທີ່ເຄື່ອງປັ້ນເຮັດວຽກ ເພື່ອໃຫ້ການສົ່ງວັດຖຸເຂົ້າໄປໃນເຄື່ອງປັ້ນບໍ່ຖືກຂັດຂວາງ.
ແຜນການ
ເຄື່ອງມືຊ່ວຍເຫຼົ່ານີ້ຕ້ອງການອຸປະກອນປ້ອງກັນຄວາມປອດໄພເທົ່າກັບເຄື່ອງປັ້ນຫຼືບໍ?
ຄໍາຕອບ
ແມ່ນແລ້ວ, ທຸກໆສ່ວນທີ່ເຊື່ອມຕໍ່ກັບເຄື່ອງປັ້ນຈະຕ້ອງປະຕິບັດຕາມມາດຕະຖານຄວາມປອດໄພດຽວກັນເມື່ອເຄື່ອງເລີ່ມເຮັດວຽກ. ມາດຕະຖານ ANSI/NFPA 70 ກຳນົດການອອກແບບຂອງຕູ້ຄວບຄຸມ ແລະ ການຕໍ່ດິນ, ແລະ OSHA 29 CFR 1910.212 ຕ້ອງການໃຫ້ມີອຸປະກອນປ້ອງກັນຄວາມປອດໄພໃນທຸກໆເຂັມພາດທີ່ເຄື່ອນໄຫວ, ເຄື່ອງຂັບເຄື່ອນແບບສະກູ້ດ ແລະ ແກນທີ່ເຄື່ອນໄຫວກ່ອນທີ່ຈະເປີດໄຟຟ້າ. ມາດຕະຖານ ISO 8970 ກຳນົດການຄວບຄຸມຝຸ່ນທີ່ທ່າເຂົ້າຂອງຖັງເກັບ. ຖ້າບໍ່ມີອຸປະກອນປ້ອງກັນຄວາມປອດໄພໃນເຄື່ອງຂົນສົ່ງ ຫຼື ເຄື່ອງຂັບເຄື່ອນແບບສະກູ້ດ, ການກວດສອບຄວາມປອດໄພຄັ້ງທຳອິດອາດຈະເຮັດໃຫ້ເສັ້ນຜະລິດຕະກຳທັງໝົດຕ້ອງຢຸດເຮັດວຽກ, ສະນັ້ນການກວດສອບຈະຄອບຄຸມທັງລະບົບທັງໝົດ ບໍ່ແມ່ນພຽງແຕ່ເຄື່ອງປັ້ນເທົ່ານັ້ນ.