 EN
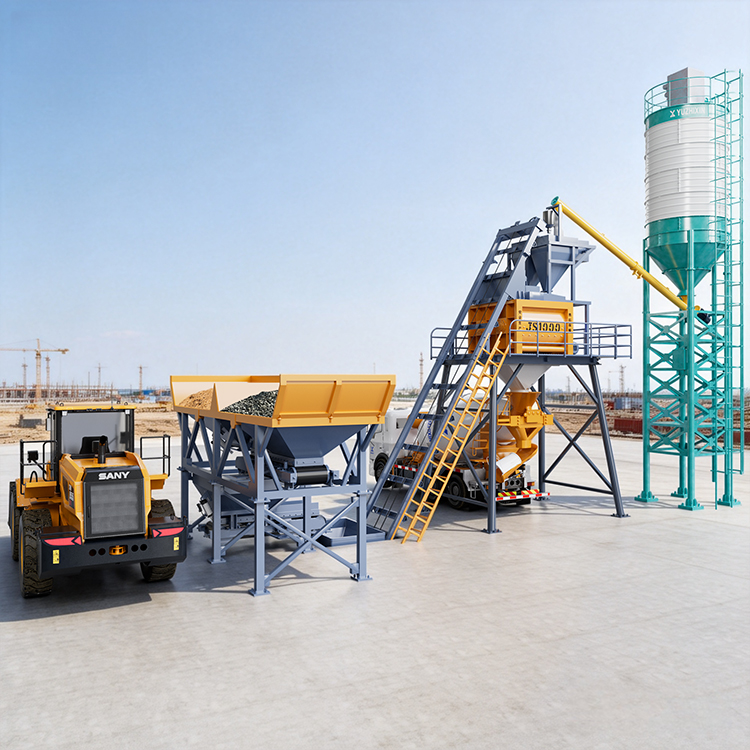
រោងចក្រចម្រាញ់បេតុងថេរអាចសម្រេចបាននូវសមត្ថភាពបានគេបញ្ជាក់តាមស្លាក ក្នុងករណីដែលសំភារៈគាំទ្រដែលរ័ែងនៅជុំវិញវាត្រូវបានគណនាឲ្យសមស្របតាមអត្រាម៉ោងដូចគ្នា។ ការគណនារោងចក្រចម្រាញ់បេតុងថេរដោយគ្មានសំភារៈគាំទ្ររបស់វា គឺជាការបញ្ជាក់គ្រែងតែមួយភាគកែងប៉ុណ្ណោះ។ ម៉ាស៊ីនចម្រាញ់គឺជាមជ្ឈមណ្ឌល ប៉ុន្តែប៉ះដុំ ប៉ារ៉ាប៉ារ៉ា ប៉ាម្ពុស និងម៉ាស៊ីនប៉ូប គឺជាអ្វីដែលកំណត់ថា តើបរិមាណ ២៤០ ម៉ែត្រគូបក្នុងមួយម៉ោង ពិតប្រាកដឬអត់ដែលចេញពីទ្វាររោងចក្រ។ ការធ្វើឱ្យសំភារៈគាំទ្រសមស្របជាមួយប៉ារ៉ា ជាជាងជាមួយសៀវភៅណែនទាន គឺជាអ្វីដែលបែងចែករោងចក្រដែលដំណាំបានរលូន ពីរោងចក្រដែលមានការរារាំង។
រោងចក្រមួយនៅវៀតណាមបានសម្រេចបាន ២៤០ ម៉ែត្រគូបក្នុងមួយម៉ោង ក្រោយពីបានប្រើសំភារៈគាំទ្រដែលត្រឹមត្រូវ
អ្វីដែលការរៀបចំដំបូងបានខកខាន
ការផលិតបេតុងនៅក្នុងរោងចក្រមួយនៅវៀតណាម បានដំឡើងរោងចក្រផលិតបេតុងស្ថិតស្ថាន ដែលមានសមត្ថភាព ២៤០ ម៉ែត្រគូបក្នុងមួយម៉ោង ប៉ុន្តែបានបំពេញវាដោយធុងស្តុកស៊ីម៉ងត៍មួយគ្រឿង ដែលមានសមត្ថភាព ១០០ តោន និងប៉ាន់ប៉ាយមួយគ្រឿងខ្លី។ ម៉ាស៊ីនច្របាច់បេតុងត្រូវរង់ចាំស៊ីម៉ងត៍ ខណៈដែលប៉ាន់ប៉ាយមានសមត្ថភាពទាប ដែលធ្វើឱ្យសមត្ថភាពផលិតកម្មជាក់ស្តែងថយចុះទៅប្រហែល ១៥០ ម៉ែត្រគូបក្នុងមួយម៉ោង។ រោងចក្រនេះបានទិញសមត្ថភាពតែលើកกระดาษ ប៉ុន្តែបានទទួលបាក់កងដែលបណ្តាលមកពីសំណង់ដែក ព្រោះគ្រឿងបរិក្ខារគាំទ្រត្រូវបានជ្រើសរើសក្រោយពីម៉ាស៊ីនច្របាច់ ជាជាងជ្រើសរើសរួមគ្នាជាមួយវា។
របៀបដែលរថយន្តផ្ទុកពេញលេញត្រូវបានបង្កើតឡើង
រោងចក្របានបន្ថែមធុងស្តុកស៊ីម៉ងត៍បីគ្រឿង ដែលមានសមត្ថភាព ២០០ តោន ប៉ាន់ប៉ាយស្រាលពីរគ្រឿង និងប៉ាន់ប៉ាយវែង ៣០ ម៉ែត្រ ទៅកាន់រោងចក្រផលិតបេតុងស្ថិតស្ថាន រួមទាំងម៉ាស៊ីនប៉ោកប៉ាក់ និងរថយន្តប៉ាម៉្ប៊ឺពីរគ្រឿង។ ឥឡូវនេះ ស៊ីម៉ងត៍មកដល់លឿនជាងម៉ាស៊ីនច្របាច់អាចប្រើបាន ហើយប៉ាន់ប៉ាយអាចដឹកជញ្ជូនសារធាតុបានដោយគ្មានការរាំងស្ទះ។ ក្នុងរយៈពេលមួយសប្តាហ៍ បន្ទាត់ផលិតកម្មអាចរក្សាសមត្ថភាព ២៤០ ម៉ែត្រគូបក្នុងមួយម៉ោង បានជាប់គ្នាពេញមួយការងារ។ ដំណោះស្រាយមិនមែនគឺការប្រើម៉ាស៊ីនច្របាច់ធំជាងនេះទេ ប៉ុន្តែគឺជាប្រព័ន្ធទាំងមូលដែលរ័ង្សីវាបានប៉ះពាល់ ដែលឥឡូវនេះត្រូវបានសមស្របគ្នាជាមួយគ្នាជាប់គ្នាជាមួយម៉ាស៊ីនច្របាច់។
របៀបដែលរោងចក្រផលិតបេតុងស្ថិតស្ថាន អាចគ្រប់គ្រងប្រព័ន្ធផលិតកម្មពេញលេញ
ផ្នែកសំខាន់នៃការច្របាច់ និងការដឹកជញ្ជូន
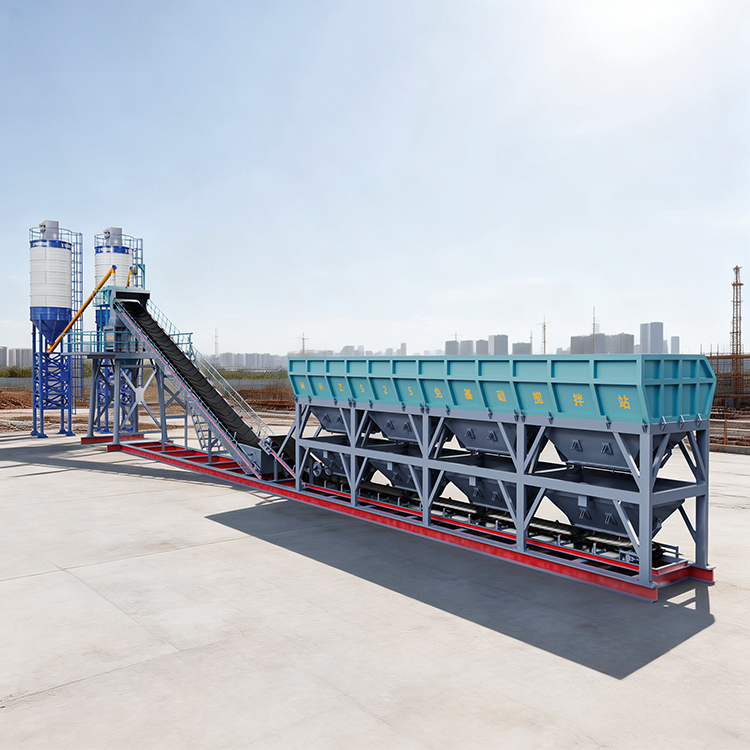
រោងចក្រផលិតបេតុងស្ថានីយ៍ចាប់ផ្តើមដោយម៉ាស៊ីនចាប់វត្ថុធាតុដើម៖ ប្រអប់ពីរទៅបួន ការវាស់ទម្ងន់ និងប៉ាន់ដែលលើកថ្ម និងខ្សាល់ទៅកាន់ម៉ាស៊ីនចាប់។ ភាគច្រើននៃអ្នកទិញរោងចក្រផលិតបេតុងស្ថានីយ៍ជ្រើសរើសប៉ាន់ដែលមានទំហំតូចពេក ជាជាងម៉ាស៊ីនចាប់។ ល្បឿន និងទទឹងនៃប៉ាន់ត្រូវតែគ្រប់គ្រាន់ដើម្បីបំពេញតម្រូវការរាល់ដងនៃម៉ាស៊ីនចាប់ បើមិនដូច្នេះទេ វត្ថុធាតុដើមនឹងជាប់គាំងនៅផ្នែកបាក់ក្រោម។ យូចីស៊ីន ម៉ាស៊ីនីរី បានរៀបចំផ្នែកសំខាន់នេះឱ្យសមស្របនឹងសមត្ថភាពសរុបនៃរោងចក្រ ដូច្នេះប៉ាន់ និងម៉ាស៊ីនចាប់ប្រភេទទ្វេអ័ក្សដំណើរការស៊ីនគ្នាជាមួយគ្នា ជាជាងមួយដំណើរការលឿនខុសគ្នានឹងមួយទៀតដែលខ្វះវត្ថុធាតុដើម។
ប៉ាន់ផ្ទុក ម៉ាស៊ីនបើកបរ និងការដឹកជញ្ជូន
រោងចក្រផលិតបេតុងស្ថានីយ៍មួយ ទាញយកស៊ីម៉ងត៍ពីធុងស្តុកដែលភ្ជាប់គ្នាដោយស្ក្រូវ ចូលទៅក្នុងផ្នែកវាស់ទម្ងន់ បន្ទាប់មកបញ្ជូនសារធាតុថ្មីចេញតាមរយៈប៉ាំប៊ីម ឬឡានទៃ។ រោងចក្រផលិតបេតុងស្ថានីយ៍មួយ ដែលខ្វះស៊ីម៉ងត៍ នឹងខ្ជះខ្ជាយប៉ាន់ដែលវាបានទិញ។ ប្រវែងអង្កត់ផ្ចិតនៃស្ក្រូវ និងអត្រាប៉ាំប៊ីម ត្រូវតែធ្លាក់ចុះក្រោមការទាញយកស៊ីម៉ងត៍របស់ម៉ាស៊ីនច្របាច់ បើមិនដូច្នេះទេ ផ្នែកវាស់ទម្ងន់នឹងទទេកណ្តាលការផលិត។ បន្ថែមឡានទាញដែលមានកង់សម្រាប់ប្រើប្រាស់ជាមួយធុងស្តុកសារធាតុដុំ និងធុងទឹកប៉ាក់ នោះបន្ទាត់ផលិតនឹងឈប់ដំណើរការ ដោយរង់ចាំការបំពេញដោយដៃ។ ផ្នែកទាំងនេះរួមគ្នាបង្កើតជាប្រព័ន្ធដែលប៉ាន់តែមួយគត់មិនអាចដំណើរការបានទេ។ ធុងទឹកប៉ាក់ដែលមានស្វ័យប្រវ័ត្តិបើក-បិទតាមកម្ពស់ទឹក ក៏ជួយរក្សាអត្រាប៉ះនៅលើបន្ទាត់សារធាតុបន្ថែមឱ្យស្ថិរស្ថេរផងដែរ ដូច្នេះសារធាតុមិនចាំបាច់រង់ចាំការបំពេញដោយដៃក្នុងពេលដែលចំណាយបេតុងច្រើនបំផុត។
ស្តង់ដារដែលឧបករណ៍គាំទ្រត្រូវតែបំពេញ
ច្បាប់អំពីអគ្គិសនី ធូលី និងទម្ងន់
រោងចក្រផលិតបេតុងស្ថានីយ៍ និងគ្រឿងបរិក្ខារគាំទ្ររបស់វាត្រូវតែឆ្លងកាត់របារដូចគ្នាដែលម៉ាស៊ីនច្របាច់បេតុងឆ្លងកាត់។ ខ្សែផលិតបេតុងស្ថានីយ៍នៅតែត្រូវការការបើក-បិទដែលមានស្លាកសញ្ញានៅម៉ូទ័រនីមួយៗ។ ស្តង់ដារ ANSI/NFPA 70 គ្រប់គ្រងការរចនាបន្ទះគ្រប់គ្រង និងការភ្ជាប់ទៅដី ខណៈដែលស្តង់ដារ OSHA 29 CFR 1910.212 ទាមទារឱ្យមានរបាំងសុវត្ថិភាពលើប៉ៃលិន ស្ក្រូវ និងអ័ក្សបង្វិលគ្រប់គ្រាន់។ ស្តង់ដារ ISO 8970 កំណត់វិធីសាស្ត្រគ្រប់គ្រងធូលីនៅច្រកចូលប៉ោងផ្ទុក ហើយស្តង់ដារ ISO 9001 គ្របដណ្តប់លើដំណាំផលិតកម្ម។ គ្រឿងបរិក្ខារគាំទ្រមួយដែលមិនឆ្លងកាត់ការពិនិត្យទាំងនេះ អាចបណ្តាលឱ្យខ្សែផលិតកម្មទាំងមូលឈប់ដំណើរការនៅពេលដើរពិនិត្យសុវត្ថិភាពជាលើកដំបូង ដែលបណ្តាលឱ្យខាតបង់ចំនួនទឹកប្រាក់ច្រើនជាងតម្លៃរបស់គ្រឿងបរិក្ខារដែលបានសន្សំ។
របៀបជ្រើសរើស ដំឡើង និងថែទាំគ្រឿងបរិក្ខារគាំទ្រ
ការសម្របសម្រួលសមត្ថភាពទៅនឹងម៉ាស៊ីនច្របាច់បេតុង
រោងចក្រផលិតបេតុងស្ថានីយ៍គួរកំណត់ទំហំនៃគ្រប់យ៉ាងដែលស្ថិតជុំវិញវា។ ការបញ្ជាក់រោងចក្រផលិតបេតុងស្ថានីយ៍តែមួយគត់តាមរយៈប៉ាន់ដែល (drum) នឹងលាក់គំនិតអំពីថ្លៃដើមពិតប្រាកដ។ គួរវាយតម្លៃប៉ាន់ដែល ស្ក្រូវ ធុងផ្ទុក និងប៉ាម្ប៊ីល ដោយផ្អែកលើការទាញប្រចាំម៉ោងខ្ពស់បំផុត មិនមែនផ្អែកលើសរុបប្រចាំថ្ងៃទេ ព្រោះបន្ទាត់ផលិតនេះរស់ ឬស្លាប់នៅពេលកំពូលម៉ោង ៨ ព្រឹក។ ប្រសិនបើមួយណាមួយមានទំហំតូចពេក ម៉ាស៊ីនច្របាច់នឹងឈប់ដំណើរការ ហើយប្រសិនបើទាំងអស់មានទំហំធំពេក មូលនេះនឹងឋិតនៅដោយគ្មានការប្រើប្រាស់។ ប្រព័ន្ធដែលមានតុល្យភាពល្អ គ្រាន់តែចំណាយម្តងគត់ ហើយដំណើរការបានស្មើគ្នាជាប់គ្នា ដែលជាវិធីដែលថោកជាងក្នុងកិច្ចសន្យាបណ្តាលពាណិជ្ជកម្មជាច្រើនឆ្នាំ។
ជំហាននៃការដំឡើង និងការដាក់ឱ្យដំណើរការ
ការដំឡើងប្រព័ន្ធជំនួយសម្រាប់រោងចក្រផលិតបេតុងស្ថានីយ៍ត្រូវធ្វើតាមលំដាប់ច្បាស់លាស់៖ ការដាក់បាន និងគ្រឹះ ធុងផ្ទុក និងម៉ាស៊ីនច្របាច់ បន្ទាប់មកគឺប៉ាន់ដែល បន្ទាប់មកស្ក្រូវ និងប៉ាម្ប៊ីល ហើយចុងក្រាយគឺប្រព័ន្ធគ្រប់គ្រង។ គួរដាក់ឱ្យដំណើរការដោយគ្មានផ្ទុក (no-load run) និងធ្វើការសាកល្បងនិមួយៗមុនពេលភ្ជាប់ជាមួយផ្នែកបន្ទាប់ ដើម្បីឱ្យបញ្ហាមួយៗនៅស្ថិតនៅក្នុងតំបន់ដែលវាកើតឡើង។ គួរតភ្ជាប់ PLC ទៅនឹងសេលវាស់ទម្ងន់ (weigh cells) តាំងពីដំបូង ហើយធ្វើការសាកល្បងរូបមន្តមួយឱ្យបានពេញលេញពីចុងទៅចុង។ Yuzhixin Machinery ផ្ញើកាតសាកល្បងដំណើរការជាមួយគ្រប់ស្គីត (skid) ដើម្បីឱ្យការដាក់ឱ្យដំណើរការនៅកន្លែងការងារធ្វើតាមដំណាំដែលបានសាកល្បងរួចហើយ ជាជាងការរៀនប្រើប្រាស់ប្រព័ន្ធនេះក្នុងពេលដែលមានសម្ពាធ
ការថែទាំដែលការពារសមត្ថភាពផលិត
រោងចក្រចម្រាញ់បេតុងស្ថិតស្ថេរអាចរក្សាបាននូវសមត្ថភាពផលិតរបស់ខ្លួនតែដោយការថែទាំជាប្រចាំលើគ្រឿងបរិក្ខារគាំទ្រ។ ប្រើប្រាស់ប្រេងសំរាប់ធ្វើឱ្យរលូនរ៉ូឡើរបេល់ និងចុងស្ក្រូវ តាមម៉ោងដែលបានកំណត់ ត្រួតពិនិត្យភ្លើងបង្ហាញកម្រិតសារធាតុក្នុងស៊ីឡូ និងពិនិត្យសេលប៉ាំប្រែមុនពេលចាប់ផ្តើមការងារនីមួយៗ។ ផ្នែកហោះហើរដែលបាក់ ឬរន្ធដែលត្រូវបានរារាំងនឹងប៉ះពាល់ដល់សមត្ថភាពផលិត ដែលម៉ាស៊ីនចម្រាញ់មិនអាចស្តារវាបានទេ។ រោងចក្រចម្រាញ់បេតុង HZS90 របស់អាល់ហ្សេរី បានដំណាំបានរយៈពេលពីររដូវកាល ដោយរក្សាបានសមត្ថភាពផលិត ៩០ ម៉ែត្រគូបក្នុងមួយម៉ោង ដោយគ្រាន់តែផ្លាស់ប្តូរសេល និងតូបត្រាស់ ព្រោះក្រុមប្រតិបត្តិការបានកត់ត្រាការពិនិត្យគ្រឿងបរិក្ខារគាំទ្រលើកាតមួយ ហើយបានឆ្លើយតបភ្លាមៗទៅនឹងសំឡេងមិនធម្មតាដែលកើតចេញពីប្រព័ន្ធបើកបរ។ ការពិនិត្យកម្លាំងបង្វិល (torque) លើចំណុចភ្ជាប់បេល់រាល់ខែ អាចបង្ការការបាក់បែកដែលកើតឡើងភ្លាមៗ ដែលនឹងធ្វើឱ្យប្រព័ន្ធទាំងមូលឈប់ដំណាំរយៈពេលមួយការងារ។
រោងចក្រចម្រាញ់បេតុងស្ថិតស្ថេរមានល្បឿនលឿនតែប៉ុណ្ណោះ ដែលប្រព័ន្ធផ្គត់ផ្គង់ដែលបំពេញវាមានល្បឿនលឿន។ ស៊ីឡូ ប្រព័ន្ធបញ្ជូន ប៉ាំប៉ែម ម៉ាស៊ីនប៉ោក និងប្រព័ន្ធគ្រប់គ្រងដែលស្អាត គឺជាកត្តាដែលបំប្លែងសមត្ថភាពផលិតដែលបានបញ្ជាក់របស់ម៉ាស៊ីនចម្រាញ់ ទៅជាម៉ែត្រគូបជាក់ស្តែងនៅច្វាក។ ការផ្គូផ្គងដែលល្អបំផុតមិនមែនគឺម៉ាស៊ីនចម្រាញ់ដែលធំជាងគេទេ ប៉ុន្តែគឺគ្រឿងបរិក្ខារគាំទ្រទាំងអស់ត្រូវបានរចនាឲ្យសមស្របនឹងសមត្ថភាពផលិតក្នុងមួយម៉ោង ត្រូវបានដំឡើងតាមលំដាប់លំដោយ និងត្រូវបានថែទាំដូចជាប្រព័ន្ធតែមួយ។
សំណួរដែលត្រូវបានសួរប្រចាំ
សំណួរ
គ្រឿងបរិក្ខារណាដែលសមស្របបំផុតសម្រាប់ប្រើជាមួយរោងចក្រចម្រាញ់បេតុងស្ថិតស្ថេរ?
ចម្លើយ
ការផ្គូផ្គងដែលនៅជិតបំផុតគឺជាបរិក្ខារមួយដែលមានទំហំដូចគ្នានឹងអត្រាក្នុងមួយម៉ោង៖ ធុងស៊ីម៉ងត៍ដែលភ្ជាប់ជាមួយស្ក្រូវ ម៉ាស៊ីនចាក់ថ្ម និងប៉ែង ម៉ាស៊ីនចាក់បេតុង ឬឡានចាក់បេតុង ម៉ាស៊ីនប៉ែងកង់សម្រាប់បរិក្ខារដាក់ថ្ម និងធុងទឹកប៉ះប៉ុន។ រោងចក្របែបនេះអាចឈានដល់សមត្ថភាពបានតែនៅពេលដែលគ្រប់ផ្នែកទាំងអស់បំពេញបរិមាណបេតុងដែលត្រូវការសម្រាប់មួយដុំ ដូច្នេះស៊ីម៉ងត៍ ថ្ម និងខ្សាល់ត្រូវមកដល់ជាមួយគ្នាជំន взវ៉ា ជំនួសឱ្យការរង់ចាំនៅច្រវ៉ាក់ ឬក្នុងធុងដាក់បេតុង។
សំណួរ
ហេតុអ្វីបានជាធុងស៊ីម៉ងត៍តែមួយគត់បណ្តាលឱ្យមានការរារាំងក្នុងរោងចក្រដែលមានសមត្ថភាពខ្ពស់?
ចម្លើយ
ធុងស៊ីម៉ងត៍តែមួយគត់បំពេញធុងវាស់តាមរយៈស្ក្រូវមួយគត់ ដូច្នេះអត្រាបំពេញស៊ីម៉ងត៍ត្រូវបានកំណត់ដោយសមត្ថភាពរបស់ស្ក្រូវនោះ។ នៅលើបន្ទាត់ផលិត ២៤០ ម៉ែត្រគូបក្នុងមួយម៉ោង ម៉ាស៊ីនចាក់បេតុងអាចប្រើស៊ីម៉ងត៍លឿនជាងស្ក្រូវមួយគត់ ហើយធុងវាស់អាចស្ងួតកណ្តាលដុំ ខណៈដែលប៉ែងចាក់បេតុងឈប់ដំណើរការ។ ការបន្ថែមធុងស៊ីម៉ងត៍ និងបន្ទាត់ស្ក្រូវពីរគឺអាចធ្វើឱ្យស៊ីម៉ងត៍មកដល់លឿនជាងការប្រើប្រាស់របស់ម៉ាស៊ីនចាក់បេតុង។ ការរារាំងកើតឡើងនៅខាងក្រៅប៉ែងចាក់បេតុង ដែលជាមូលហេតុដែលបរិក្ខារគាំទ្រត្រូវតែមានទំហំសមស្របជាមួយរោងចក្រ មិនមែនបន្ទាប់ពីរោងចក្រទេ។
សំណួរ
តើគួរដំឡើងបរិក្ខារគាំទ្រតាមលំដាប់ណា?
ចម្លើយ
ដាក់ដំឡើងតាមលំដាប់នេះ៖ ប៉ាដ៍ និងមូលដ្ឋាន បន្ទាប់មកស៊ីឡូ និងម៉ាស៊ីនចំរាស់ បន្ទាប់មកប៉ាន់ទូទាំង បន្ទាប់មកស្ក្រូវ និងប៉ាំប៊ីម បន្ទាប់មកប្រព័ន្ធគ្រប់គ្រង។ ធ្វើការសាកល្បងគ្រប់ផ្នែកមួយៗដោយមិនផ្ទុកអ្វី មុនពេលភ្ជាប់ផ្នែកបន្ទាប់ ដើម្បីឱ្យបញ្ហាតែងតែនៅក្នុងតំបន់មួយ ជំន взំនួយ មិនបានលាក់នៅក្នុងខ្សែផលិតកម្មដែលកំពុងដំណាំ។ ភ្ជាប់ប្លុក PLC ទៅកាមេរ៉ាវ៉ែងទំងន់ពីដំបូង ហើយធ្វើការសាកល្បងរូបមន្តមួយទាំងមូល មុនពេលឡានទំនិញចាប់ផ្តើមដំណាំ ដែលជួយការពារកាលបរិច្ឆេទចាប់ផ្តើមពីការមិនឆបគ្នាដែលមិនអាចមើលឃើញ។
សំណួរ
តើគ្រឹះគាំទ្រតែមួយនេះអាចបម្រើម៉ាស៊ីនចំរាស់ធំជាងនៅអនាគតបានឬទេ?
ចម្លើយ
បានតែប្រសិនបើគ្រឹះគាំទ្រត្រូវបានគណនាដោយផ្អែកលើសមត្ថភាពកំពូល មិនមែនសមត្ថភាពបច្ចុប្បន្ននៃប៉ាន់ទូទាំងទេ។ ប៉ាន់ទូទាំង ស្ក្រូវ ស៊ីឡូ និងប៉ាំប៊ីម ដែលមានសមត្ថភាពតាមទំហំម៉ាស៊ីនចំរាស់បន្ទាប់ អាចទប់ទល់នឹងការធ្វើអាប់เกรດដោយគ្មានការសាងសង់ឡើងវិញ។ ផ្នែកដែលមានសមត្ថភាពតាមរោងចក្របច្ចុប្បន្ន នឹងក្លាយជាការរារាំងសម្រាប់ម៉ាស៊ីនថ្មី។ ការទិញប្រព័ន្ធដែលមានសមត្ថភាពសមស្របទាំងមូល នៅពេលដំបូង ដោយផ្អែកលើសមត្ថភាពខ្ពស់ជាង នឹងចំណាយច្រើនជាងនៅដំបូង ប៉ុន្តែជៀសវាងការទិញជាថ្មីម្តងទៀត។ គួររៀបចំគ្រឹះគាំទ្រឱ្យសមស្របនឹងសមត្ថភាពដែលតំបន់នេះរំពឹងទុកនៅរយៈពេលបីឆ្នាំទៀត ជាជាងសមត្ថភាពប៉ាន់ទូទាំងដែលកំពុងដំណាំនៅសព្វថ្ងៃ។
សំណួរ
ស៊ីឡូ និងម៉ាស៊ីនផ្ទុកគួរតែដាក់នៅទីកន្លែងណា ដើម្បីឱ្យការហូរបានរលូន?
ចម្លើយ
ដាក់ស៊ីឡូនៅជិតហប្ប៉ែរវែង ដើម្បីឱ្យប្រវែងស្ក្រូវស្ថិតក្នុងចំងាយខ្លី ហើយរក្សាបាត់ផ្លូវសម្រាប់ឡូដ័រកង់ឱ្យស្អាតពីស្តុកអាហារអ័ក្សេសេស និងប៉ារ៉ាម៉ែត្រ។ ជួរដែលជិតគ្នាប៉ះគ្នាបន្ថយប្រវែងខ្សែភ្លើង និងកាត់បន្ថយការផ្ទះផ្ទះ ព្រោះស្ក្រូវនីមួយៗចាប់ផ្តើមដំណាំនៅជិតហប្ប៉ែរ។ ទុកចន្លោះសុវត្ថិភាពសម្រាប់ឡានប៉ារ៉ាម៉ែត្រស៊ីម៉ងត៍ ហើយរក្សាបាត់ចក្រឡូដ័រឱ្យឆ្ងាយពីចង្វាក់ប៉ះគ្នានៃម៉ាស៊ីនចាប់ផ្តើម ដើម្បីកុំឱ្យការប៉ះទង្វាយឈប់ដំណាំនៅពេលចេញពីប៉ារ៉ាម៉ែត្រ។
សំណួរ
តើធាតុគាំទ្រទាំងនេះត្រូវការការពារសុវត្ថិភាពដូចគ្នានឹងម៉ាស៊ីនចាប់ផ្តើមទេ?
ចម្លើយ
បាទ គ្រប់ធាតុគាំទ្រទាំងអស់ត្រូវបានគេប្រើប្រាស់តាមស្តង់ដារដូចគ្នាបន្ទាប់ពីដំណាំ។ ស្តង់ដារ ANSI/NFPA 70 គ្រប់គ្រងការរចនាបន្ទះ និងការភ្ជាប់ដី ហើយ OSHA 29 CFR 1910.212 ទាមទារឱ្យមានការពារលើគ្រប់ប៉ែល ស្ក្រូវ និងអ័ក្សបង្វិលមុនពេលបើកថាមពល។ ស្តង់ដារ ISO 8970 កំណត់ការគ្រប់គ្រងធូលីនៅច្រកចូលស៊ីឡូ។ ការខ្វះការពារលើប៉ារ៉ាម៉ែត្រ ឬស្ក្រូវ អាចបណ្តាលឱ្យបន្ទាប់ទាំងមូលឈប់ដំណាំនៅពេលដើរពិនិត្យសុវត្ថិភាពលើកដំបូង ដូច្នេះការពិនិត្យគ្របដណ្តប់លើបន្ទាប់ទាំងមូល មិនមែនគ្រាន់តែលើម៉ាស៊ីនចាប់ផ្តើមតែប៉ុណ្ណោះទេ។