 EN
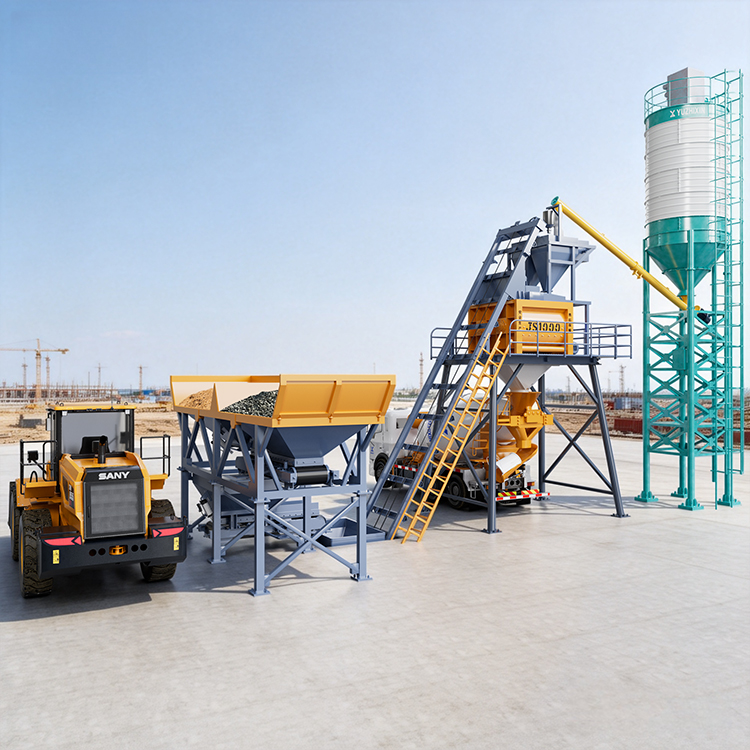
Egy fix betonkeverő üzem csak akkor éri el a névleges teljesítményét, ha a körülötte lévő kiegészítő berendezések kapacitása azonos óránkénti teljesítménnyel rendelkezik. A fix betonkeverő üzem méretezése anélkül, hogy figyelembe vennék a kiegészítő berendezéseket, csak félig kész specifikáció. A keverő a központ, de a silók, a szállítószalagok, egy szivattyú és egy rakodógép döntik el, hogy ténylegesen 240 m³/h hagyja-e el a gyártó telephely kapuját. Az alkatrészek a keverődobhoz – nem a katalógushoz – való illesztése választja el a zavartalan termelési sort a szűk keresztmetszettől.
Egy vietnami üzem csak a megfelelő kiegészítő berendezések után érte el a 240 m³/h teljesítményt
Mit hagyott ki az első elrendezés
Egy vietnámi kereskedelmi betonüzem egy 240 m³/óra teljesítményű álló betonkeverő berendezést telepített, de csak egy 100 tonnás silóval és egyetlen rövid szállítószalaggal látta el. A keverő a cementre várakozott, miközben a szállítószalag elérte a kapacitását, így a tényleges kimenet kb. 150-nél akadt meg. Az üzem papíron kapacitást vásárolt, de acélból származó szűk keresztmetszetet – mert a támasztó rendszert a dob kiválasztása után, nem együtt választották ki vele.
Hogyan állt össze a teljes vonat
Az üzem három 200 tonnás silót, két csavaros szállítóvonalat és egy 30 méteres szállítószalagot adott az álló betonkeverő berendezéshez, valamint egy kerékterelő gépet és két szivattyús teherautót. A cement most gyorsabban érkezik, mint amilyen gyorsan a keverő fel tudja használni, és a szállítószalag hibátlanul továbbítja a töltetet visszaáramlás nélkül. Egy hét alatt a vonal egy teljes műszak során folyamatosan 240 m³/órás teljesítményt produkált. A megoldás nem egy nagyobb keverő volt – hanem a körülötte összeállított vonat, amely végül pontosan illeszkedett hozzá.
Hogyan húz egy álló betonkeverő berendezés egy teljes vonatot
A keverés és szállítás magja
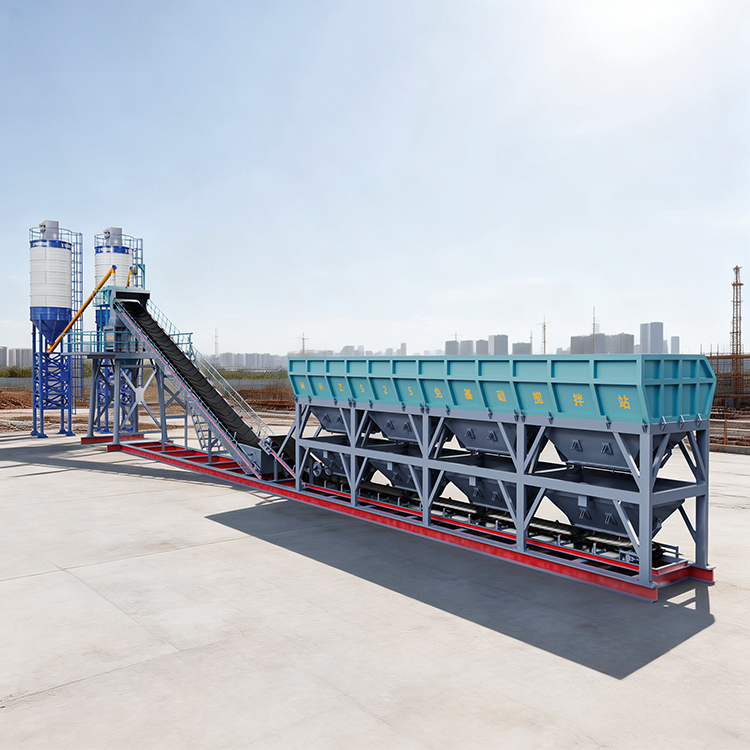
Egy álló betonkeverőüzem a kavics- és homokadagoló géppel kezdődik: két-tíz tartályból, egy mérlegből és egy szállítószalagból áll, amely a kavicsot és a homokot a keverőbe emeli. A legtöbb vásárló az álló betonkeverőüzemeknél a szállítószalagot választja túl kicsire, nem a keverőt. A szállítószalag sebességének és szélességének ki kell elégítenie a keverő adagokra vonatkozó igényét, különben az anyag a szállítószalag alján gyűlik össze. A Yuzhixin Machinery ezt a fő egységet az üzem névleges teljesítményéhez igazítja, így a szállítószalag és a kétorsós keverő együtt működik, nem pedig az egyik túl gyorsan fut, miközben a másik éhezik.
Tartályok, szivattyúk és szállítás
Egy álló betonkeverő berendezés a cementet csavaros adagolókon keresztül szorítja ki a csavarozott silókból a mérőedénybe, majd szivattyúval vagy teherautóval juttatja ki az új keveréket. Egy olyan álló betonkeverő berendezés, amelynek hiányzik a cement, pazarolja a dob által megvásárolt értéket. A csavar átmérőjének és a szivattyú teljesítményének egyaránt felül kell vennie a keverő cementfelvételét, különben az edény közepén száraz lesz a keverési ciklus során. Ha hozzáadunk egy kerékterelős rakodógépet az adalékanyag-tárolókhoz és egy puffer víztartályt, a gyártósor manuális utántöltések miatt áll meg. Ezek a részek együtt alkotják azt a vonatot, amelyet a dob egyedül nem tud üzemeltetni. Egy úszókapcsolós puffer víztartály emellett stabilan tartja az adalékanyag-ellátást is, így a keverék sosem vár manuális utántöltésre csúcsidőben.
Milyen szabványokat kell teljesítenie a támogató berendezéseknek
Elektromos, por- és terhelési szabályok
Egy álló betonkeverőüzemnek és támogatásának ugyanazt a biztonsági szabványt kell teljesítenie, mint a keverőnek. Az álló betonkeverőüzem vonalán továbbra is címkézett leválasztók szükségesek minden motorhoz. Az ANSI/NFPA 70 szabályozza a vezérlőpanel és a földelés tervezését, míg az OSHA 29 CFR 1910.212 minden szíjra, csavarra és forgó tengelyre védőburkolatot követel meg. Az ISO 8970 a porcsapdázást szabályozza a siló bemeneténél, az ISO 9001 pedig a gyártási folyamatot foglalja magában. Egy olyan támogató elem, amely nem felel meg ezeknek az ellenőrzéseknek, akár az első biztonsági ellenőrzés során is leállíthatja az egész gyártósor működését, ami többe kerül, mint a megtakarított alkatrész értéke.
Támogató kiválasztása, telepítése és karbantartása
A kapacitás illesztése a keverőhöz
Egy álló betonkeverőüzem méretének meghatározásakor minden körülötte lévő elemet figyelembe kell venni. Ha csak a dob méretét adják meg egy álló betonkeverőüzemhez, az elrejti a tényleges költséget. A szalagot, a csavarokat, a silókat és a szivattyút a csúcsórás felvételre kell méretezni, nem a napi összes mennyiségre, mert a gyártósor életképessége a reggeli 8 órás csúcsra épül. Ha bármelyik elem túl kicsi, a keverő üresjáratban marad; ha mindent túlméreteznek, a tőke tétlenül áll. Egy kiegyensúlyozott rendszer egyszer költ, és folyamatosan fut – ez a gazdaságosabb út többéves kereskedelmi szerződés esetén.
Telepítési és üzembe helyezési lépések
Egy álló betonkeverőüzem támogató rendszerének telepítése egyértelmű sorrendben történik: alapozás és pad, silók és adagoló gép, majd szállítószalagok, majd csavarok és szivattyú, végül vezérlőrendszer. Az egyes részeket terhelés nélküli próbajárat után kell üzembe helyezni, mielőtt a következő elem csatlakozik, így egy hiba helyileg korlátozódik. A PLC-t minél hamarabb csatlakoztatni kell a súlycellákhoz, és egy teljes receptet végig kell ellenőrizni. A Yuzhixin Machinery minden raklapra külön futási tesztkártyát szállít, így a telephely ismert indítási folyamatot ismétel, nem pedig élő határidő mellett tanulja meg a rendszert.
Karbantartás, amely megóvja a kimenetet
Egy álló betonkeverőüzem csak akkor tartja meg teljesítményét, ha rendszeresen karbantartják a támogató berendezéseket. Kenje be óránként a szíjgörgőket és a csavarvégeket, figyelje a silószint-fényeket, és ellenőrizze a szivattyú tömítéseit minden műszak előtt. Egy kopott keverőlapát vagy egy eldugult szellőzőcsatorna csökkenti a kimenetet, amit a keverő nem tud helyreállítani. Egy algériai HZS90 két szezont üzemelt 90 m³/h teljesítménnyel, csupán tömítés- és szűrőcserékkel, mert a személyzet egyetlen kártyára jegyezte fel a karbantartási ellenőrzéseket, és az első szokatlan hangra – például a hajtóműből – azonnal reagált. A szíjvarrat havi nyomatékvizsgálata megakadályozza a hirtelen szakadást, amely egész műszakra leállítaná a teljes berendezéssort.
Egy álló betonkeverőüzem sebessége annyi, amennyi a tápláló berendezéssor teljesítménye. A silók, szállítószalagok, egy szivattyú, egy rakodógép és a tisztán működő vezérlések alakítják át a névleges keverődob teljesítményét valós köbméterré a kijáratnál. A tökéletes párosítás nem a legnagyobb keverődob, hanem minden támogató berendezés ugyanolyan óránkénti kapacitással, sorrendben telepítve és egyetlen rendszerként karbantartva.
Gyakran Ismételt Kérdések
Kérdés
Milyen berendezések illeszkednek legjobban egy álló betonkeverőüzemhez?
Válasz
A legközelebbi megfelelő egy vonatszerű berendezés, amelyet ugyanolyan óránkénti kapacitásra méreteztek: csavaros szállítókkal felszerelt rögzített cementtartályok, adagolóberendezés a kavicsokhoz és szíj, betonpumpa vagy keverőautó, kerékterelő gép a tartályokhoz, valamint egy puffer víztartály. Egy ilyen gyár csak akkor éri el a névleges teljesítményét, ha minden egység egyidejűleg tudja ellátni a keverőt egy-egy adagban, tehát a cement, a kavics és a homok egyszerre érkezik, nem pedig sorba állva a betöltő nyílásnál vagy a hoperben.
Kérdés
Miért okoz egyetlen tartály szűk keresztmetszetet egy nagy teljesítményű gyárnál?
Válasz
Egyetlen tartályból a súlyozó hoperbe egyetlen csavaros szállítón keresztül érkezik a cement, így a cement érkezési sebessége ezen a csavaros szállítón alapul. Egy 240 m³/óra kapacitású vonalon a keverő gyorsabban dolgozik, mint amilyen gyorsan egyetlen csavaros szállító tudja ellátni, ezért a hoper közepén üresedik ki egy adag folyamata alatt, miközben a keverődob áll. Több tartály és párhuzamos csavaros szállítók bevezetése lehetővé teszi, hogy a cement gyorsabban érkezzen, mint ahogy a keverő felhasználja. A szűk keresztmetszet a dobon kívül helyezkedik el, ezért a támogató rendszert a gyárral együtt kell méretezni, nem pedig utólag.
Kérdés
Milyen sorrendben kell telepíteni a támogató vonatot?
Válasz
A következő sorrendben kell telepíteni: alapozás és támasztólapok, majd silók és adagoló gép, majd szállítószalagok, majd csavaros adagolók és szivattyú, majd vezérlőrendszer. Minden elemet terhelés nélküli próbafuttatással kell üzembe helyezni, mielőtt a következő csatlakozik hozzá – így egy hiba helyileg marad, és nem ágyazódik be egy működő vonalba. A PLC-t minél hamarabb csatlakoztassák a mérőcellákhoz, és egy teljes receptet teszteljenek végig, mielőtt a teherautók elindulnának – ez biztosítja a kezdési dátumot rejtett illeszkedési problémáktól.
Kérdés
Ugyanaz a támasztó szerkezet képes-e egy jövőbeli, nagyobb keverőgépet is támogatni?
Válasz
Csak akkor, ha a csúcsigényre méretezték, nem a jelenlegi dobra. A szíj, a csavaros adagolók, a silók és a szivattyú a következő keverő méretére méretezve lehetővé teszik a bővítést újraépítés nélkül; a jelenlegi gyárhoz méretezett alkatrészek szűk keresztmetszetet jelentenek az új rendszer számára. Egy egyszerre, magasabb kapacitásra tervezett, kiegyensúlyozott rendszer előbb drágább, de elkerüli a második beszerzést. A támogató rendszert a telephely három év múlva várható óránkénti igényéhez kell igazítani, nem a jelenleg futó dobra.
Kérdés
Hol helyezkednek el a silók és a rakodóberendezés zavartalan áramlás érdekében?
Válasz
Helyezze a silókat közel a mérőtartályhoz, hogy a csavaros szállítók rövidek maradjanak, és tartsa szabadon a rakodógép útvonalát az adalékanyag-raktár és a tartályok között. Egy szoros sor rövidebb kábelezést tesz lehetővé, és csökkenti a megugrás terhelést, mivel minden csavar majdnem telepített tartály ellen kezd működni. Hagyjon biztonságos hozzáférést a tömeges cementtanker számára, és válassza el a rakodógép ciklusát a keverő adagolási ütemétől, hogy a táplálás soha ne akadályozza a dob kiforgatását.
Kérdés
Szükségesek-e a támogató elemeknek ugyanazok a biztonsági védőberendezések, mint a keverőnek?
Válasz
Igen, minden támogató elem ugyanolyan magas biztonsági szintet kell elérjen működés közben. Az ANSI/NFPA 70 szabvány szabályozza a vezérlőpanel és a földelés tervezését, az OSHA 29 CFR 1910.212 előírja a védőburkolatokat minden szíj-, csavar- és forgó tengely esetén a feszültség rákapcsolása előtt. Az ISO 8970 szabvány határozza meg a porcsapdázás követelményeit a siló bejáratánál. Egy hiányzó védőburkolat egy szállítószalagon vagy csavaron az első biztonsági ellenőrzésnél leállíthatja az egész gyártósor működését, ezért a ellenőrzések a teljes berendezéssorozatra vonatkoznak, nem csupán a keverőre.