 EN
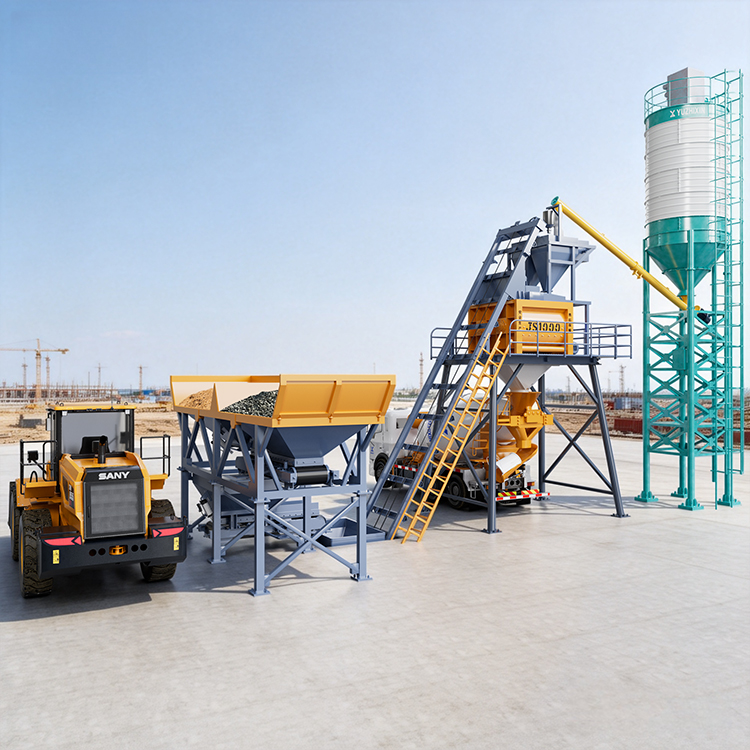
لا تصل محطة خلط الخرسانة الثابتة إلى إنتاجيتها الاسمية إلا إذا كانت المعدات الداعمة المحيطة بها مُصمَّمة لتتوافق مع نفس المعدل بالساعة. إن تحديد مواصفات محطة خلط الخرسانة الثابتة دون حساب معداتها الداعمة يُشكِّل نصف المواصفات فقط. فالخلاط هو القلب، لكن الصوامع والناقلات والمضخة والرافعة هي التي تقرِّر ما إذا كان الإنتاج الفعلي البالغ ٢٤٠ مترًا مكعبًا في الساعة يخرج فعليًّا من بوابة التحميل. والفرق بين خط إنتاج سلس وخط عالق يكمن في توافق الأجزاء مع الخلاط نفسه، وليس مع المواصفات المذكورة في الكتيب الترويجي.
حققت إحدى المحطات في فيتنام معدل إنتاجٍ قدره ٢٤٠ مترًا مكعبًا في الساعة بعد تركيب المعدات الداعمة المناسبة فقط
ما أهملته التخطيطية الأولى
في فيتنام، أنشأت شركة تجارية متخصصة في الخرسانة محطة ثابتة لخلط الخرسانة بسعة ٢٤٠ مترًا مكعبًا/ساعة، لكنها زوَّدتها فقط بخزَّان واحد للأسمنت سعته ١٠٠ طن وحزام ناقل قصير واحد. وبقي الخلاط ينتظر وصول الأسمنت بينما بلغ الحزام الناقل سعته القصوى، فتوقَّف الإنتاج الفعلي عند نحو ١٥٠ مترًا مكعبًا/ساعة. وهكذا اشترت الشركة سعةً على الورق وعُقدة ضيقٍ في المعدات الفولاذية، لأن الدعم الميكانيكي تم اختياره بعد شراء الخلاط بدلًا من اختياره معه كوحدة واحدة.
كيف اكتملت القاطرة بالكامل
أضاف الموقع ثلاثة خزانات للأسمنت سعة كلٍّ منها ٢٠٠ طن، وخطَّي برغي مزدوجين، وحزامًا ناقلًا بطول ٣٠ مترًا إلى المحطة الثابتة لخلط الخرسانة، بالإضافة إلى حمَّالة عجلية وشاحنتي ضخ. وأصبح وصول الأسمنت الآن أسرع من قدرة الخلاط على استهلاكه، وتمكَّن الحزام الناقل من تفريغ الكمية دون أي ازدحام. وفي غضون أسبوع، حقَّقت الخطوط إنتاجًا ثابتًا بمعدل ٢٤٠ مترًا مكعبًا/ساعة طوال فترة العمل الكاملة. والحل لم يكن خلاطًا أكبر — بل كانت القاطرة المحيطة به، التي أصبحت أخيرًا متناسقة ومُكمَّلة.
كيف تجرّ المحطة الثابتة لخلط الخرسانة قاطرةً كاملة
النواة الأساسية للخلط والنقل
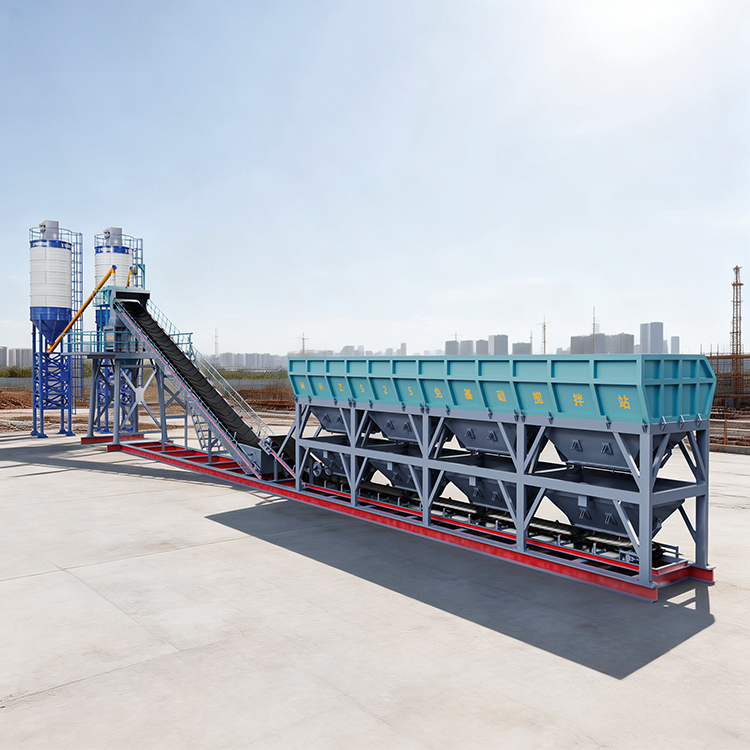
يبدأ مصنع خلط الخرسانة الثابت بجهاز تجميع الركام: ويتضمّن ذلك حاويتين إلى أربع حاويات، وميزانًا، وبكرة ناقلة ترفع الحصى والرمل إلى الخلاط. ويختار معظم مشتري مصانع خلط الخرسانة الثابتة بكرة ناقلة أصغر من اللازم، لا الخلاط. ويجب أن تكون سرعة البكرة الناقلة وعرضها كافيتين لتلبية الطلب لكل دفعة في الخلاط، وإلا تراكمت المواد عند قاعدة البكرة. وتُحدّد شركة يوزهيشين ماكينري أبعاد هذه المكوّنات الأساسية وفق تصنيف المصنع بالكامل، لكي تعمل الناقلة والخلاط ذي العمودين معًا بتناغمٍ تامٍّ، بدلًا من أن تعمل إحداهما بسرعةٍ عاليةٍ بينما تفتقر الأخرى إلى التغذية.
الصوامع، المضخّات، ووسائل التوصيل
تستمد محطة خلط الخرسانة الثابتة الإسمنت من صوامع مثبتة بالبراغي عبر براغي لولبية إلى قمع القياس، ثم تدفع الخليط الطازج خارجًا بواسطة مضخة أو شاحنة. وتفشل محطة خلط الخرسانة الثابتة التي تعاني نقصًا في الإسمنت في الاستفادة من الطبلون الذي دفعت ثمنه. ويجب أن يتجاوز قطر البرغي ومعدل المضخة كليهما سحب الطبلون للإسمنت؛ وإلا جفّ قمع القياس أثناء التحضير. وإذا أُضيفَ حمّال عجلات لصوامع الركام وخزان ماء احتياطي، تتوقف الخطوط انتظارًا لعمليات التعبئة اليدوية. وتتكوّن معًا هذه المكونات من القطار الذي لا يستطيع الطبلون وحده تشغيله. كما يحافظ الخزان الاحتياطي للماء المزوّد بمفتاح عوامة على استقرار خط المضافات، فلا ينتظر الخليط إعادة التعبئة اليدوية أثناء الصبّ في أوقات الذروة.
أي المعايير التي يجب أن تفي بها المعدات الداعمة
القواعد الكهربائية وقواعد الغبار والأحمال
يجب أن تمر محطة خلط الخرسانة الثابتة ودعامتها من نفس الحاجز الذي يمر منه الخلاط. ولا تزال خط محطة خلط الخرسانة الثابتة بحاجة إلى مفاتيح فصل مُوسومة عند كل محرك. وتُنظِّم معايير ANSI/NFPA 70 تصميم اللوحة الكهربائية والتأريض، بينما تتطلَّب لوائح إدارة السلامة والصحة المهنية (OSHA) في البند 29 CFR 1910.212 تركيب حواجز واقية على كل حزام ومسمار دوار ومحور دوار. وتحدد معايير ISO 8970 إجراءات التحكم في الغبار عند مدخل البرج المخزِّن، بينما تغطي معايير ISO 9001 عملية التصنيع. وقد يؤدي فشل عنصر دعمٍ ما في اجتياز هذه الفحوص إلى إيقاف الخط بأكمله خلال أول جولة تفتيش أمني، ما يكلِّف أكثر مما وُفِّر من ثمن هذا العنصر.
كيفية اختيار الدعم وتركيبه وصيانته
مطابقة السعة مع الخلاط
يجب أن يُحدِّد مصنع خلط الخرسانة الثابت الحجمَ المطلوب لكل ما يحيط به. وتحديد مصنع خلط الخرسانة الثابت بالاعتماد على الأسطوانة وحدها يُخفي التكلفة الفعلية. ويجب تقييم حزام النقل والبراغي والمخاريب والمضخة وفقًا لأقصى سحب ساعة، وليس وفق المجموع اليومي، لأن خط الإنتاج ينجح أو يفشل في ذروة الساعة ٨ صباحًا. فإذا كان أي عنصرٍ منها أصغر من اللازم، توقف الخلاط عن العمل؛ وإذا كان كل العناصر أكبر من اللازم، بقي رأس المال عاطلًا. أما القطار المتوازن فيُنفَق عليه مرة واحدة فقط ويعمل بكفاءة ثابتة، وهي الطريقة الأرخص على امتداد عقد تجاري متعدد السنوات.
خطوات التركيب والتشغيل
يتم تركيب قطار دعم مصنع خلط الخرسانة الثابت وفق ترتيب واضح: أولاً القواعد والأساسات، ثم المخاريب وآلة الخلط، ثم ناقلات المواد، ثم البراغي والمضخة، وأخيرًا وحدات التحكم. ويُجرَى اختبار تشغيل كل جزء دون حمل قبل ربطه بالجزء التالي، ليبقى العطل محصورًا في مكانه. وتُوصَل وحدة التحكم المنطقية القابلة للبرمجة (PLC) بخلايا الوزن في وقت مبكر، وتُختبَر وصفة واحدة كاملة من بدايتها إلى نهايتها. وتزوِّد شركة يوزهيشين للمعدات بطاقات الاختبار التشغيلي مع كل منصة شحن، ليكرر الموقع عملية بدء التشغيل المعروفة بدلًا من تعلُّم كيفية تشغيل القطار تحت ضغط الموعد النهائي الفعلي.
الصيانة التي تحافظ على الإنتاج
تحتفظ محطة خلط الخرسانة الثابتة بمعدل إنتاجها فقط من خلال صيانة منتظمة لمكونات الدعم. وتشمل هذه الصيانة تزييت بكرات الحزام وطرف المسمار حسب عداد الساعات، ومراقبة أضواء مستوى الصوامع، والتحقق من أختام المضخة قبل كل وردية. ويؤدي اهتراء شفرة الخلط أو انسداد فتحة التهوية إلى فقدان جزء من الإنتاج لا يمكن للمُخلِّط استعادته. وحققت محطة جزائرية من طراز HZS90 إنتاجًا ثابتًا قدره ٩٠ مترًا مكعبًا في الساعة على مدى موسمين، باستثناء استبدال الأختام والمرشحات فقط، وذلك لأن الفريق سجَّل عمليات الفحص الداعم على بطاقة واحدة واتخذ إجراءً فوريًّا عند سماع أول صوت غير اعتيادي صادر عن المحرك. كما أن إجراء فحص شهري لعزم تشديد وصلات الحزام يمنع انقطاعًا مفاجئًا قد يؤدي إلى توقف كامل للخط الإنتاجي طوال وردية عمل.
سرعة محطة خلط الخرسانة الثابتة لا تتجاوز سرعة القطار الذي يغذّيها. فالصوامع، وأجهزة النقل، والمضخات، والرافعات الشوكية، ونُظُم التحكم النظيفة هي ما يحوِّل سعة الطبلون المُعلَّنة إلى أمتار مكعبة فعلية عند بوابة التسليم. والتركيب الأمثل ليس بالضرورة أضخم مُخلِّط، بل هو مجموعة مكوِّنات دعم متناسقة تمامًا من حيث السعة الزمنية لكل وحدة، ومُركَّبة بالترتيب الصحيح، ومُدارة كنظام واحد متكامل.
الأسئلة المتكررة
سؤال
ما المعدات التي تتكامل أفضل ما يمكن مع محطة خلط الخرسانة الثابتة؟
الإجابة
أقرب تطابق هو قطار مُصمَّم بحجم يتوافق مع المعدل بالساعة نفسه: خزانات إسمنتية خرسانية ثابتة مثبتة بالبراغي، ومزودة بناقلات لولبية، وآلة لخلط الركام، وحزام ناقل، ومضخة خرسانية أو خلاطة شاحنة، ورافعة عجلية لملء الحاويات، وصهريج تخزين مائي احتياطي. ويصل هذا المصنع إلى طاقته الاسمية فقط عندما يمر كل عنصر من عناصر السلسلة بمعدل سحب الخلاطة لكل دفعة، بحيث تصل مواد الإسمنت والحجر والرمل معًا في وقت واحد، بدلًا من الانتظار في مدخل القاعدة أو في الفتحة العلوية.
سؤال
لماذا تشكِّل خزانة واحدة عنق زجاجة في مصنع عالي الإنتاج؟
الإجابة
تغذّي الخزانة الواحدة حاوية الوزن عبر ناقلة لولبية واحدة، وبالتالي فإن معدل وصول الإسمنت يقتصر على أقصى سرعة لهذه الناقلة اللولبية. وفي خط إنتاج بسعة ٢٤٠ مترًا مكعبًا في الساعة، تستطيع الخلاطة أن تتفوّق على سرعة الناقلة اللولبية الواحدة، ما يؤدي إلى جفاف حاوية الوزن أثناء تنفيذ الدفعة، بينما تبقى طبلة الخلاطة متوقفة. أما إضافة خزانات إضافية وتركيب ناقلتين لولبيتين فيسمحان بوصول الإسمنت بسرعة أكبر من سرعة استهلاكه داخل الخلاطة. وبما أن عنق الزجاجة يقع خارج الطبلة، فإن معدات الدعم يجب أن تُصمَّم لتتناسب مع المصنع منذ البداية، وليس بعد تركيبه.
سؤال
ما الترتيب الصحيح لتركيب قطار المعدات الداعمة؟
الإجابة
ثبِّت المعدات بهذا الترتيب: الوسادات والأساسات أولًا، ثم الصوامع وآلة الخلط، ثم الناقلات، ثم المراوح اللولبية والمضخة، ثم أنظمة التحكم. شغِّل كل جزء على حدة بدون حمل قبل توصيل الجزء التالي، لكي تبقى أي عطل موضعيًّا بدل أن يختفي داخل خط تشغيلي نشط. وصِل وحدة التحكم المنطقية القابلة للبرمجة (PLC) بخلايا الوزن في وقت مبكر، واختبر وصفة واحدة من البداية إلى النهاية قبل بدء حركة الشاحنات، وذلك لحماية تاريخ التشغيل من أوجه عدم التوافق الخفية.
سؤال
هل يمكن لنفس الدعم أن يستوعب خلاطًا أكبر في المستقبل؟
الإجابة
فقط إذا كان حجم الدعم محسوبًا وفق الذروة المتوقعة، وليس وفق سعة الطبلة الحالية. أما الحزام والمراوح اللولبية والصوامع والمضخة التي تم تحديد قدرتها وفق حجم الخلاط القادم، فهي تتحمل الترقية دون الحاجة لإعادة بناء؛ أما الأجزاء المصممة وفق سعة المصنع الحالي فستشكِّل عنق زجاجة أمام الخلاط الجديد. وبذلك فإن شراء سلسلة متوازنة كاملة دفعة واحدة وفق القدرة الأعلى يكلِّف أكثر في البداية، لكنه يجنِّبك الشراء الثاني. لذا اختر الدعم وفق السعة بالساعة التي يتوقع الموقع تحقيقها بعد ثلاث سنوات، وليس وفق سعة الطبلة العاملة اليوم.
سؤال
أين توضع الصوامع وآلة التحميل لتحقيق تدفق سلس؟
الإجابة
ضع الصوامع بالقرب من قادوس الوزن لكي تبقى مسافات المراوح اللولبية قصيرة، واحرص على إبقاء مسار رافعة العجلات واضحاً بين كومة الركام والصناديق. فالصف الضيق يقلل طول الكابلات ويقلل الحمل المفاجئ، لأن كل مروحة لولبية تبدأ التشغيل مقابل قادوس قريب. واترك مساحة آمنة للوصول إلى شاحنة الأسمنت السائبة، وابعد دورة الرافعة عن إيقاع تشغيل الخلاط، حتى لا يتوقف التغذية أبداً أثناء خروج الشحنة من الأسطوانة.
سؤال
هل تتطلب العناصر الداعمة نفس الحمايات الأمنية المطلوبة للخلاط؟
الإجابة
نعم، فكل عنصر داعم يخضع لنفس المعايير الأمنية عند التشغيل. وتُنظِّم معايير «أَنْسي/إن إف بي إيه ٧٠» تصميم لوحة التحكم والتوصيل بالأرض، بينما تتطلب لوائح «أوشا ٢٩ سي إف آر ١٩١٠.٢١٢» تركيب حواجز واقية على كل حزام ناقل ومروحة لولبية ومحور دوار قبل توصيل التيار الكهربائي. أما معيار «آيزو ٨٩٧٠» فيحدد متطلبات التحكم في الغبار عند مدخل الصومعة. وبما أن غياب حاجز واقٍ عن حزام ناقل أو مروحة لولبية قد يؤدي إلى إيقاف الخط بأكمله عند أول جولة تفتيش أمني، فإن عمليات الفحص تشمل كامل النظام وليس الخلاط فقط.